
Anker jævnstrømsmotorguide: Valg af lamineringer, viklinger og kernesamling
En konverterlinje kører tre 24 V permanent-magnet DC gearmotorer ved 1.800 rpm. Ved ca. 4.500 driftstimer begynder en enhed at gnister synligt ved børstekasserne og mister omkring 6 % af sin hastighed under samme belastning. Vindingerne test rene. Fejlen sidder i armaturet: en rillet kommutator, en rotorstak, der har kørt et par hundrededele af en millimeter excentrisk siden en ombygning, og børster sengetøj på knap 60 % af deres ansigt.
Konklusionen først: ankeret er den roterende viklingskonstruktion, der fører strøm, skærer feltfluxen og producerer drejningsmoment. Det er kommutatoren og børsterne, der holder den strøm i den rigtige retning, når rotoren drejer. I en DC-maskine bedømmes disse dele sammen, ikke én ad gangen. En lamineringsstabel, der holdes til stramme grat- og koncentricitetsgrænser, er lidt værd, hvis kommutatoren er ude af runde, og en perfekt kommutator kan ikke redde en stak fuld af interlaminære shorts.
Det følgende er en praktisk visning af ankersiden af en DC-motor: det magnetiske kredsløb, viklingen, kommuteringsgrænsen og hvordan kernen faktisk købes, fra prøvelamineringer til serielevering.
Hvordan ankeret producerer moment, og hvor kommutationen bider
To forhold forklarer de fleste bænkmålinger på en børstet jævnstrømsmotor, og begge peger lige tilbage til ankeret.
- Moment: T ≈ k · Φ · Ia, feltflux ganget med ankerstrøm.
- Tilbage EMF: E ≈ k · Φ · ω, som stiger med hastigheden og sætter kørestrømmen ved en given forsyningsspænding.
- Nuværende sti: forsyning, børste, kommutatorsegment, ankerspole, returbørste.
- Kommutering: kommutatoren vender spolestrømmen, når hver spole krydser den magnetiske neutral, så spolestrømmen veksler, selvom forsyningen er DC.
- Armaturreaktion: ankerets egen magnetomotive kraft vipper og svækker hovedfeltet og forskyder den neutrale akse. Ved høj strøm fremstår det som gnister på den bageste børstekant og et lille tab af drejningsmoment pr. ampere.
Magnetisk kredsløb
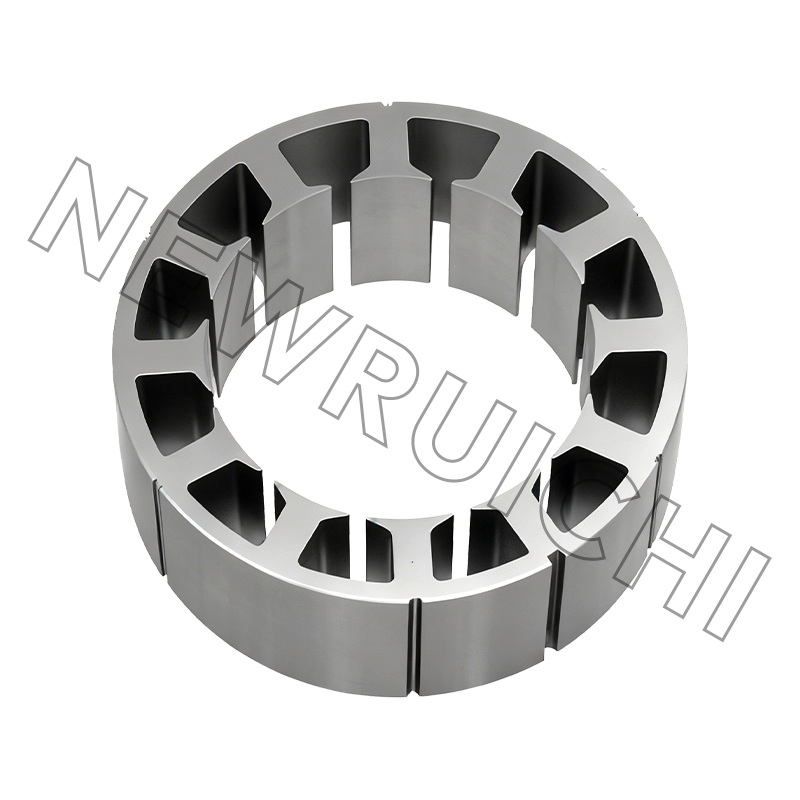
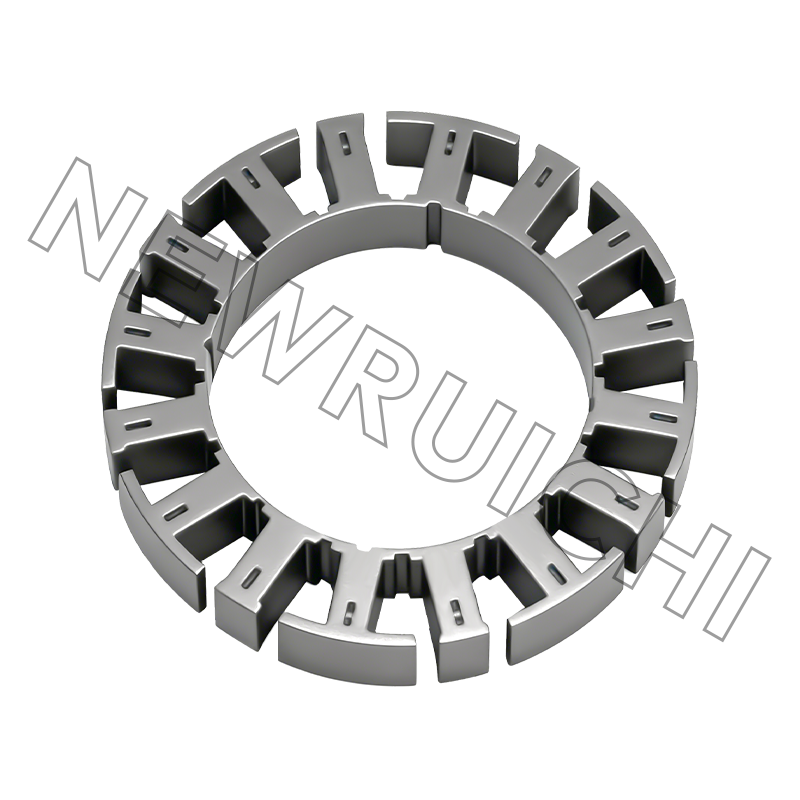
Rotor- og statorlamineringer stables af ikke-orienteret elektrisk stål, normalt 0,35 mm eller 0,50 mm. Tyndere måler trimmer tab af hvirvelstrøm, men sænker stablingsfaktoren og øger omkostningerne pr. kilogram, så det er sjældent en gratis forbedring.
Snoet
Kobberfyldning, trådmåler og endedrejningslængde bestemmer I²R-tabet. Isoleringsklasse F eller H angiver, hvor meget termisk margin du må bruge, før viklingen er den begrænsende del.
Kommutering
Børstekvalitet, fjedertryk, kommutatorexcentricitet og underskæringsdybde bestemmer gnistdannelse. Runout ud over omkring 0,02 mm viser sig normalt som børstestøj længe før det viser sig som en fejl, hvorfor fejlen ovenfor kunne spores ved 4.500 timer i stedet for ved 500.
Armaturspænding eller feltkontrol: Beslut før du køber
Hastighedsområde er en kontrolbeslutning, men det begrænser ankerdesignet. Armaturspændingsstyring, der bruges under basishastigheden, leverer nogenlunde konstant drejningsmoment og bred drejning - det sædvanlige valg for transportører, tilførselsruller og positioneringsakser. Feltsvækkelse, der bruges over basishastigheden, leverer nogenlunde konstant effekt, men kommuteringsmarginen falder, når fluxen falder, og feltforsyningen skal forblive stabil under belastning.
PWM-drev ved 20 kHz og derover holder strømmen ripple, og den ekstra armaturopvarmning, der følger med, er lille; under det, kontroller børste- og kernetab ved den faktiske bærefrekvens i stedet for at antage, at dataarknummeret gælder. Serieviklede motorer kan ikke feltsvækkes på samme måde, fordi felt og armatur deler den samme strøm. Brug serieklassificerede drev eller modstandskontrol, og accepter, at hastighedsreguleringen bliver blødere.
Tre måder at bygge rotorstaken på, og hvad hver enkelt koster
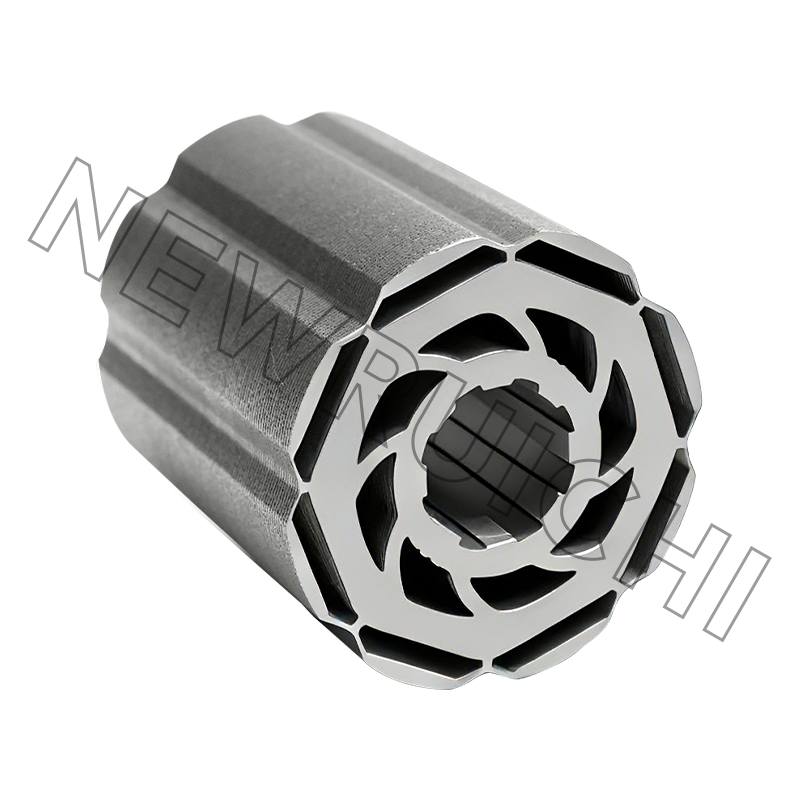
Afvejningen er ikke abstrakt. En sammenlåst stak sparer værktøjspenge, men hakkene skaber lokal mætning og metal-til-metal-kontakt. En klæbemiddelbundet stak holder isoleringsbelægningen intakt og måler normalt det laveste kernetab til prisen for inventar og hærdetid. Svejste stakke sidder imellem og vælges, når den mekaniske integritet af en lang stak betyder mere end et par watt. Hvor sammenlåsningsgeometri er den afgørende faktor, er adfærden af sammenlåste laminerede kerner i præcisionssamlinger er værd at gennemgå før tegningen fryses.
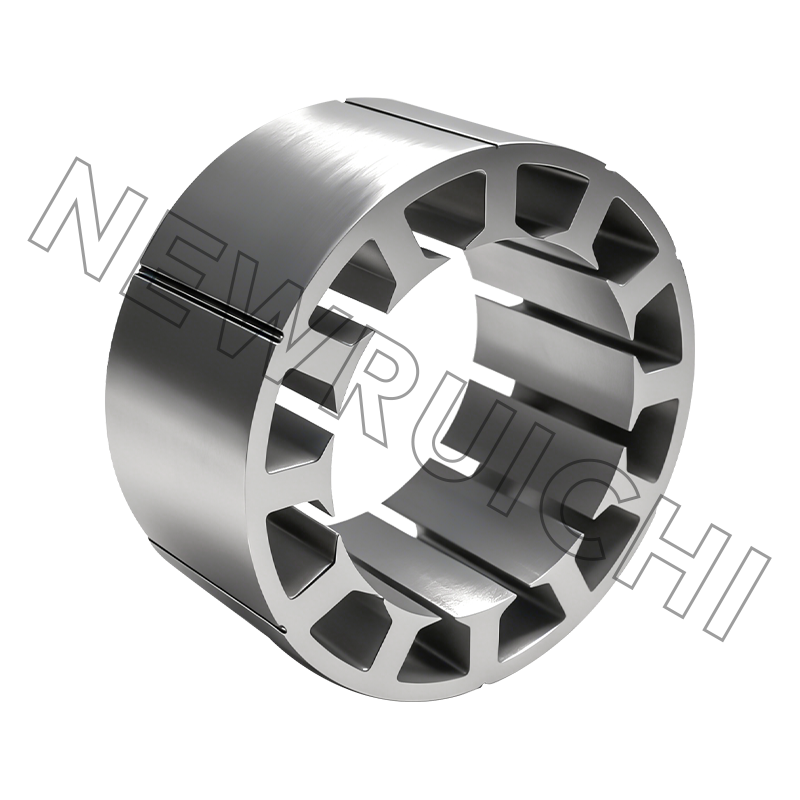
Hvis designet stadig er åbent, er køb af rotor- og statorlamineringer til tegning den hurtigste måde at sammenligne stable builds på, før man forpligter sig til en matrice.
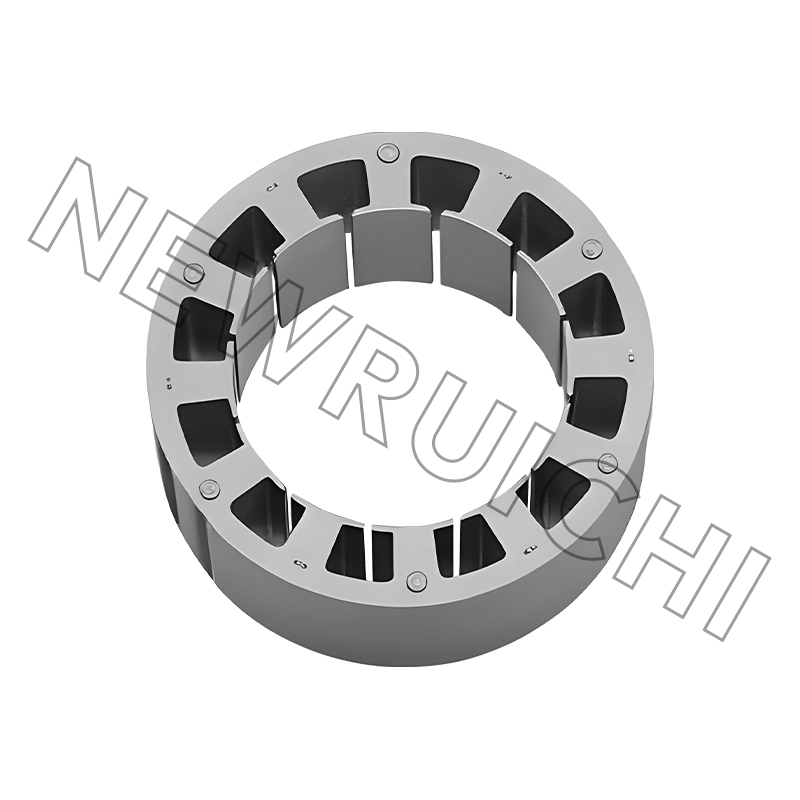 DC Motor Stator og Rotor Laminationer Brugerdefinerede stator- og rotorlamineringer understøtter stablingssammenligninger i designfasen før værktøjsbinding, hvilket hjælper med at evaluere magnetisk tab og monteringspasning. Se produkt →
Tab, du ikke finder på dataarket
Et datablad giver et effektivitetstal på et driftspunkt. Opdelingen mellem tabsmekanismer er det, der afgør, om ankeret kører varmt ved halv belastning eller overophedes ved 80 % af kapaciteten.
Vejledende opdeling i en lille børstet DC-motor ved nominel belastning; faktiske aktier skifter med fluxtæthed, hastighed og børstekvalitet.
Kobbertab skalerer med kvadratet af strøm, så en 10% overbelastning tilføjer ca. 21% mere varme i viklingen. Derfor opstår børste- og viklingsfejl sjældent ved den strøm, der er trykt på etiketten. Kernetab er fastsat af fluxtæthed, stålmåler og antallet af interlaminære shorts, hvilket betyder, at en stak med ridset belægning opvarmes selv uden belastning - en nyttig diagnostik, når en samlet motor går varm i tomgang.
Hvor Brushed DC Armatures stadig vinder
Brushed DC er ikke arv overalt. Det holder, hvor en to-leder forbindelse, højt startmoment og et billigt drev opvejer periodisk børstevedligeholdelse.
Vejledende opdeling af typisk efterspørgsel efter børstet DC-armatur, ikke en markedsundersøgelse.
Hvert segment belaster ankeret forskelligt. Automotive hjælpere straffer termisk cykling og vibrationer, medicinske enheder og mobilitetsenheder straffer akustisk støj og kommutatorfilmstabilitet, og elværktøjer straffer spidsstrøm. En stak der passer til én passer sjældent til alle tre uden ændringer i stålkvalitet eller byggemetode.
Køb af kernen: Tolerancer, test og de risici, du bærer
| Karakteristisk | Typisk krav | Hvorfor det betyder noget |
|---|---|---|
| Lamineringsgrathøjde | 0,05 mm eller mindre; 0,03 mm på tætte stakke | Ratter korte tilstødende lamineringer og øger kernetab |
| Rotor OD og akselboring | Pr. tegning, almindeligvis ±0,05 mm | Indstiller luftgab og akselpasning; excentricitet viser sig som vibration |
| Staklængde | Typisk ±0,2 mm | Ændrer flux og momentkonstant fra enhed til enhed |
| Stabling faktor | 0,95 til 0,98 afhængig af opbygning | En lavere faktor betyder mere kobber for det samme drejningsmoment |
| Interlaminar isolering | Ingen synlige belægningsskader | Ridset belægning skaber shorts og lokale hot spots |
| Skæv vinkel | Pr. tegning, normalt én spaltehøjde | Forkert skævhed øger tandhjulsmomentet og hørbar støj |
| Kommutatorudløb efter montering | 0,02 mm eller bedre | Styrer gnistdannelse og børstens levetid direkte |
Hvor købsrisikoen faktisk akkumuleres er opstrøms for tegningen. Fem fejl tegner sig for de fleste af de tvister, vi ser:
- Stålkvalitet erstattet af en billigere ikke-orienteret kvalitet med højere tab.
- Svejsesprøjt eller genmonterede sammenlåsninger, der gør stakken flad og kortslutter lamineringerne.
- Belægningsskader fra bulkhåndtering, før stakken er limet.
- Materiale leveres uudglødet, hvilket løfter kernetab uden at ændre en enkelt dimension.
- Partier blandet inde i en stak, vises som enhed-til-enhed scatter i aktuel trækning.
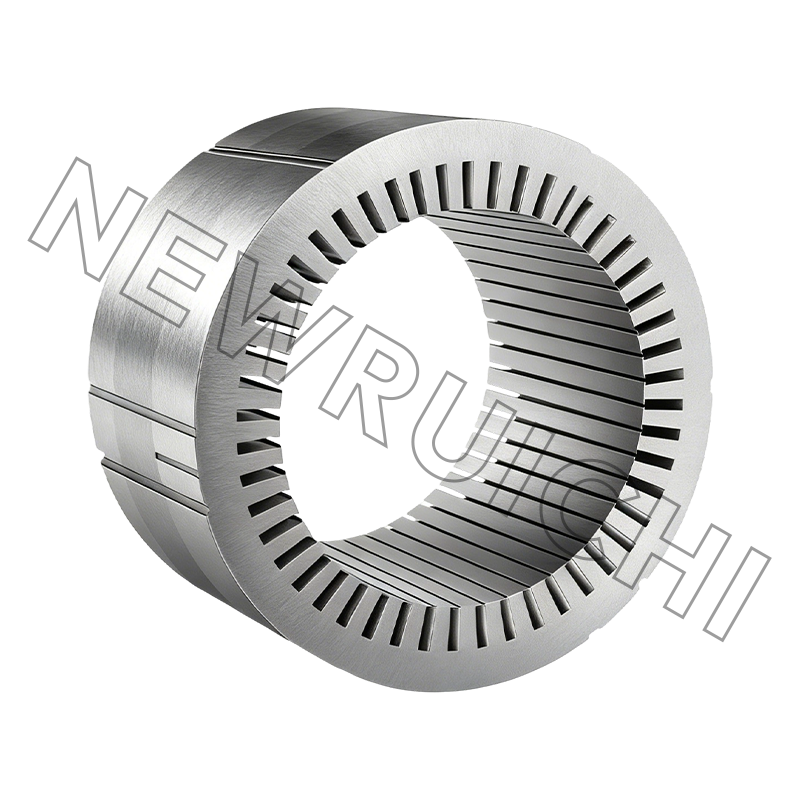
For volumenprogrammer flytter køb af en færdig stak frem for løse ark disse risici til leverandøren og fjerner stabellængdevariationen fra dit samlebånd.
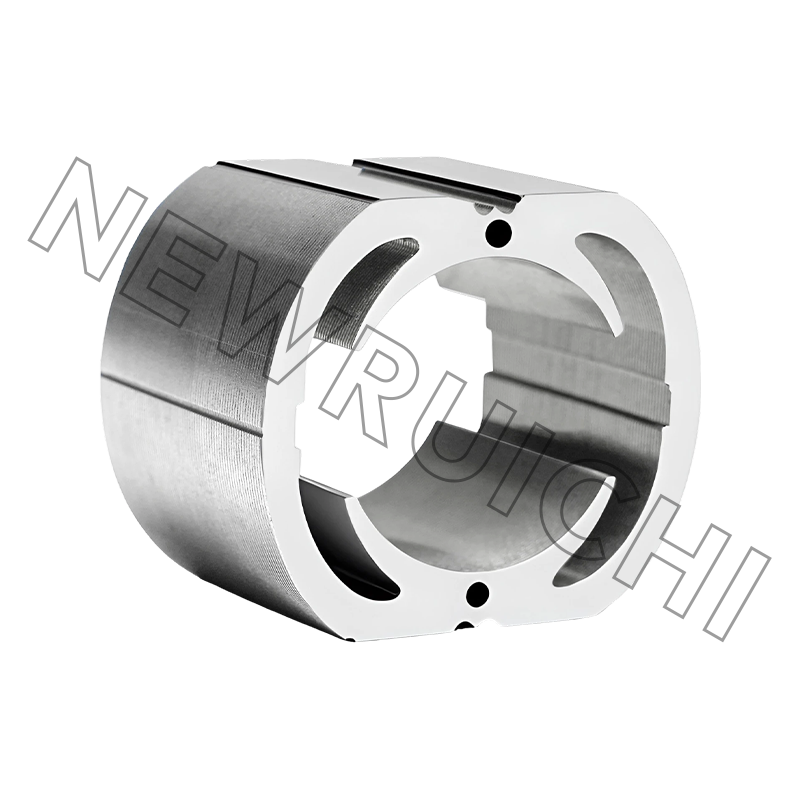
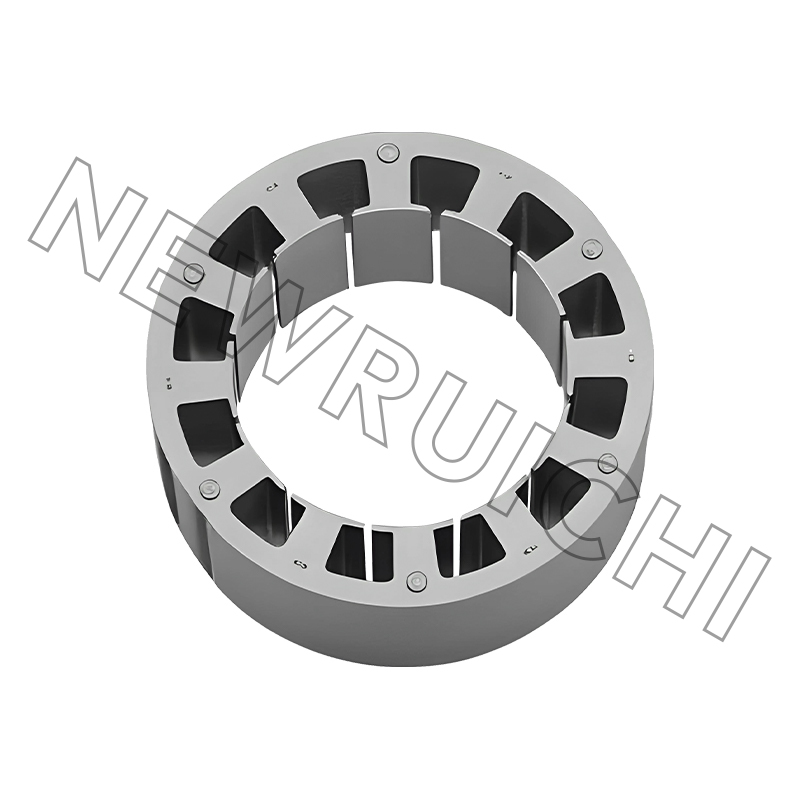 DC-motorstator- og rotorkernesamlinger Færdige laminerede kernesamlinger passer til volumenmotorprogrammer ved at flytte stablingsrisikoen til leverandøren og reducere stabellængdevariation på samlebåndet. Se produkt →
Fra prøve til serie: En sekvens der holder
1. Tegning og stålgennemgang.
Bekræft måler, kvalitet, belægningsvægt og stabelbygning, før noget materiale skæres.
2. Laserskårne prøver.
Et par hundrede stykker, uden værktøj, leveret mens designet stadig er i bevægelse.
3. Stable og bind prøve.
Mål opnået stablefaktor og stabellængde i forhold til tegningen.
4. Tilpasning, spin og termisk test.
Luftspalte, udløb, temperaturstigning ved nominel belastning og børsteopførsel ved kommutatoren.
5. Volumenværktøj.
Stemplingsmatrice eller laserbatch, alt efter hvad der passer til mængden og ændringsrisikoen.
6. Første artikel og dokumentation.
Dimensionsrapport, materialecertifikater og PPAP, hvor programmet er automotive.
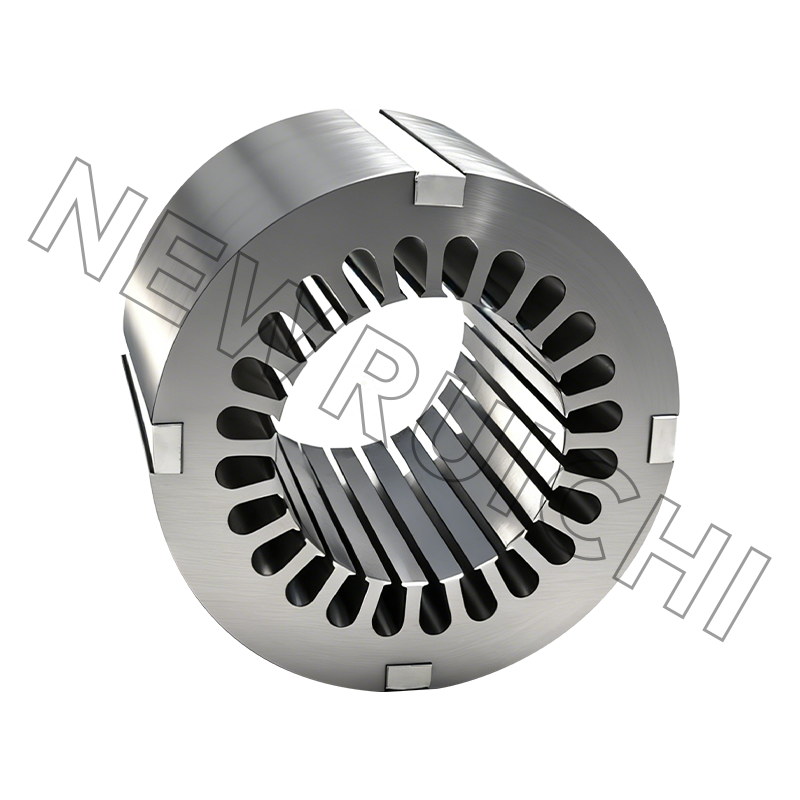
Prøver skåret med laser giver dig også mulighed for at teste en stålkvalitetsændring, før du forpligter dig til en matrice. En 0,35 mm-grad, der måler lavere kernetab, kan eller kan ikke retfærdiggøre de ekstra omkostninger pr. kilogram, og en stabelprøve besvarer det spørgsmål om en uge snarere end et kvarter.
 Laserskårne stator- og rotorlamineringsprøver Brugerdefinerede laserskårne lamineringsprøver understøtter tidlige motordesigntjek og stålkvalitetsforsøg før matriceforpligtelse og volumenproduktion. Se produkt →
Efter prøvestadiet er laminerings- og kernefremstillingsruten - stålskæring, stansning eller laserskæring, udglødning, hvor det er specificeret, stabling ved hjælp af sammenlåsning, klæbemiddel eller svejsning, og endelig inspektion - hvor leveringsdatoer vindes eller tabes. Det er værd at gå det flow én gang med leverandøren før den første indkøbsordre, ikke efter.
Vedligeholdelses- og overensstemmelsesnotater
- Efterse børster med halvdelen af den forventede levetid, ikke ved fejl.
- En ensartet chokoladefarvet kommutatorfilm er sundt; pletvis film peger på forurening eller den forkerte børstekvalitet.
- Hold fjedertrykket i specifikationen. Lavtryk glaserer kommutatoren, højtryk slider børster hurtigt.
- Rengør med et opløsningsmiddel, der er kompatibelt med viklingsisoleringen; kulstofstøv leder.
- Opbevar stablede kerner tørt og indpakket, fordi interlaminar rust opfører sig nøjagtigt som en elektrisk kortslutning.
På overensstemmelsessiden sidder motorkerner til automotive programmer generelt i et IATF 16949 kvalitetssystem, generelle industrielle kerner under ISO 9001 og svejsede rammer og baser under ISO 3834, med miljøstyring efter ISO 14001. Disse certifikater betyder mindre som papir og mere som årsagen til, at der ankommer første artikelændringer, og certifikater for chanotifikationsmateriale.
Intet af dette gør ankeret kompliceret. Det gør det specifikt: stålkvalitet, stakbygning, gratgrænse, kommutatorudløb. Afgør de fire, og det 4.500-timers gnistproblem holder op med at være et mysterium.
Din e-mailadresse vil ikke blive offentliggjort. Påkrævede felter er markeret med *

 Email: [email protected]
[email protected]
[email protected]
 Telefon/telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Copyright © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Stator- og rotorkernefabrikanter
