
Induktionsmotorens arbejdsprincip: Slip, drejningsmoment og kernedesign forklaret
En vedligeholdelsesingeniør læser en 55 kW, 4-polet motortypeskilt, der viser 1470 r/min ved 50 Hz. En indkøbsingeniør sammenligner i mellemtiden IE3- og IE4-effektivitetstilbud for samme pligt. Begge ser på den samme fysiske historie: en induktionsmotor producerer kun drejningsmoment, fordi rotoren altid er lidt bagved statorens roterende magnetfelt. Den indbyggede forskel, kaldet slip, er ikke en designfejl - det er arbejdsprincippet for en induktionsmotor.
Kernekonklusion: en induktionsmotor fungerer ved elektromagnetisk induktion. Trefasede statorviklinger skaber et roterende magnetfelt; dette felt inducerer strøm i rotorlederne; strømmen producerer sit eget magnetfelt, og efter Lenz' lov trækkes rotoren med bag feltet. Fordi induktion kræver relativ bevægelse, fanger rotoren aldrig feltet - og denne stabile slip er det, der opretholder drejningsmomentet.
Alt nedstrøms for dette princip - effektivitet, kernetab, driftstemperatur, hastighedskontrol - spores tilbage til, hvordan det magnetiske felt interagerer med statoren og rotorkernerne. At forstå interaktionen hjælper ingeniører med at specificere motorer og deres kernekomponenter med mere selvtillid.
Arbejdsprincippet for en induktionsmotor, trin for trin
Trefasede induktionsmotorer dominerer industrielle drev, fordi de er selvstartende og mekanisk enkle. Når balancerede trefasestrømme strømmer gennem statorviklingerne, producerer hver fase et pulserende felt; sammen danner de et enkelt magnetfelt, der roterer rundt om luftgabet med synkron hastighed:
En 4-polet maskine ved 50 Hz har derfor en synkron hastighed på 1500 r/min; ved 60 Hz har samme maskine 1800 r/min. Fire effekter konverterer derefter det roterende felt til akselmoment.
Synkron hastighed
Fastsat ved forsyningsfrekvens og polantal, ikke efter belastning. Feltet roterer altid med Ns; rotoren ikke.
Transformer handling
Rotoren er reelt en kortsluttet sekundærvikling. Strøm induceres ind i den præcis som i en transformer, men inde i et roterende luftmellemrumsfelt.
Lenz' lov
Den inducerede rotorstrøm er imod den ændring, der skabte den. Det mekaniske resultat er et drejningsmoment, der trækker rotoren i retning af det roterende felt.
Slip
Defineret som s = (Ns - N) / Ns. Fuldlastslip er typisk 1% til 8 %; højere slip under belastning betyder højere rotormodstand eller en overbelastet maskine.
Der kræves ingen børster, slæberinge i burdesignet eller permanente magneter. Denne enkelhed sænker rotorinerti og eliminerer børsteslid - to grunde til, at induktionsmotorer forbliver standard for konstanthastighedspumper, ventilatorer, kompressorer og transportører.
Konstruktion: Hvor princippet bliver hardware
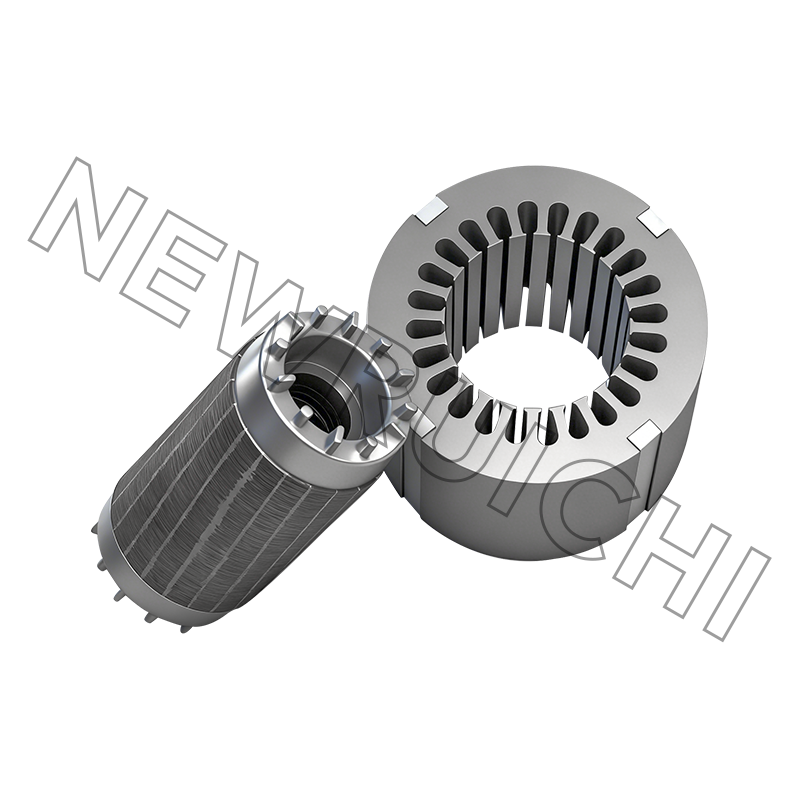
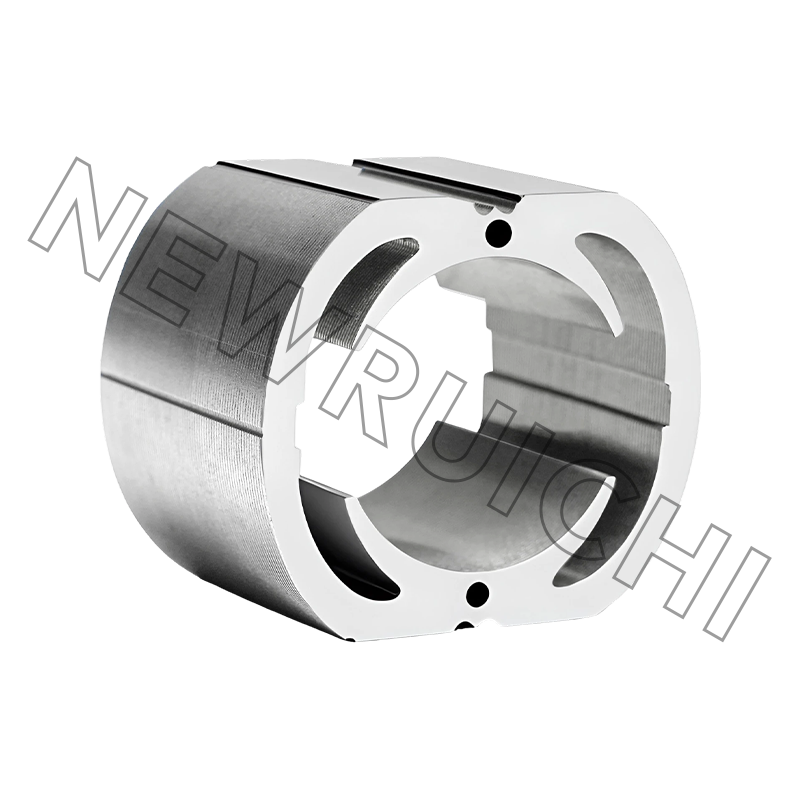
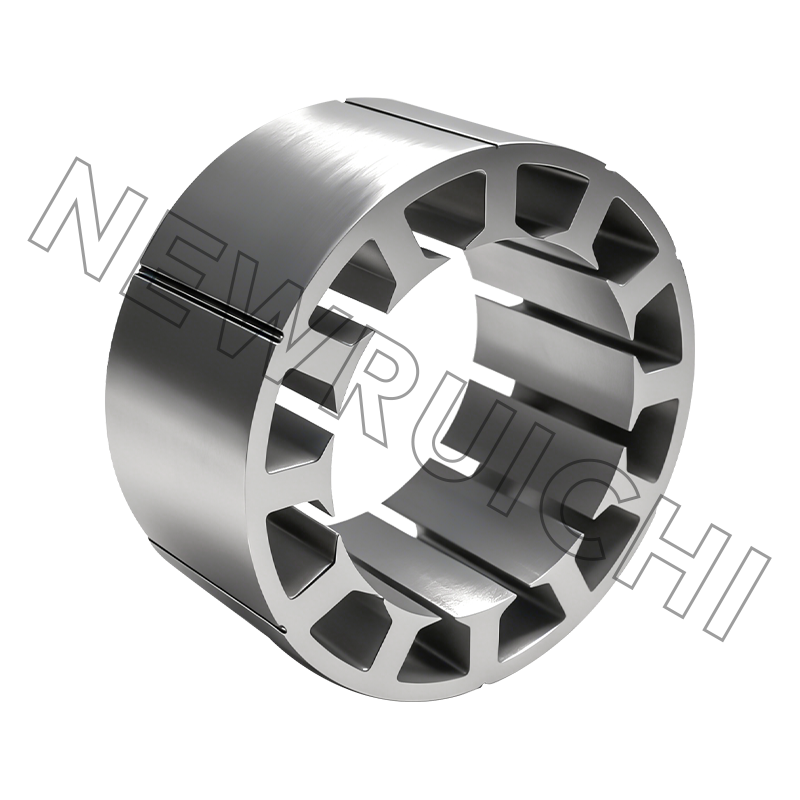
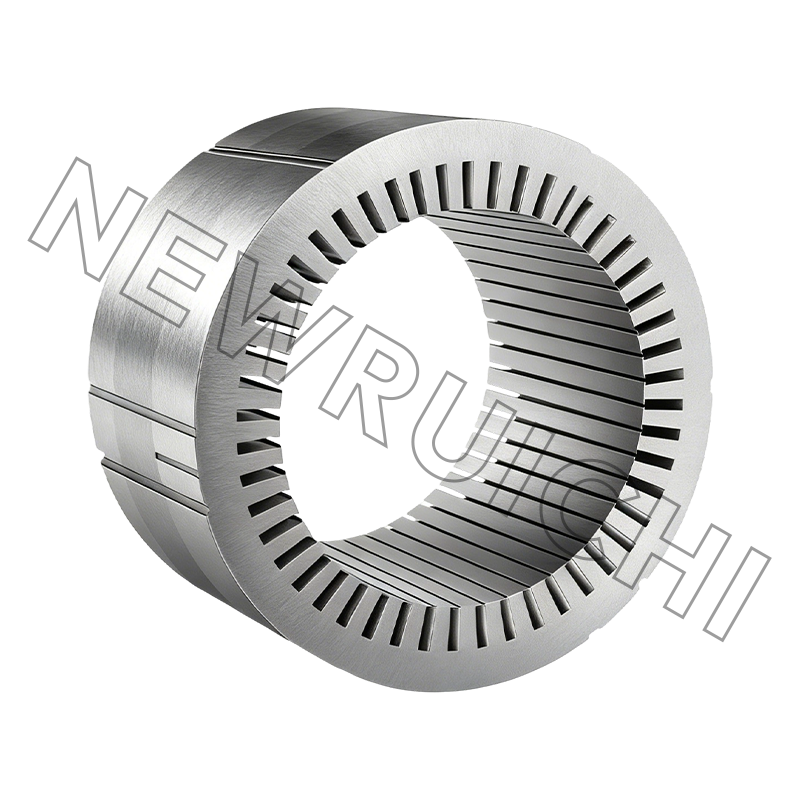
Statorkernen er en stak af tynde siliciumstållamineringer med slidser til de trefasede viklinger. Rotoren på en egern-burmaskine bruger en lignende lamineringsstabel med aluminium- eller kobberstænger støbt ind i slidserne og kortsluttet af enderinge. En viklet rotormaskine bærer i stedet viklinger bragt ud til slæberinge, som tillader ekstern modstand at forme drejningsmomentkurven.
Lamineringskvalitet og tykkelse sætter grundlinjen for jerntab. Linjefrekvensmotorer bruger typisk 0,35 mm eller 0,50 mm ikke-orienteret siliciumstål; tyndere plader reducerer hvirvelstrømme, fordi hvert lag indeholder en mindre sekundær sløjfe. En isolerende belægning mellem plader blokerer interlaminær strøm, og grathøjden fra udstansning kontrolleres, fordi grater skaber ledende broer mellem lagene. Luftgabet holdes i mellemtiden så lille, som de mekaniske tolerancer tillader - magnetiseringsstrømmen stiger kraftigt, efterhånden som mellemrummet vokser.
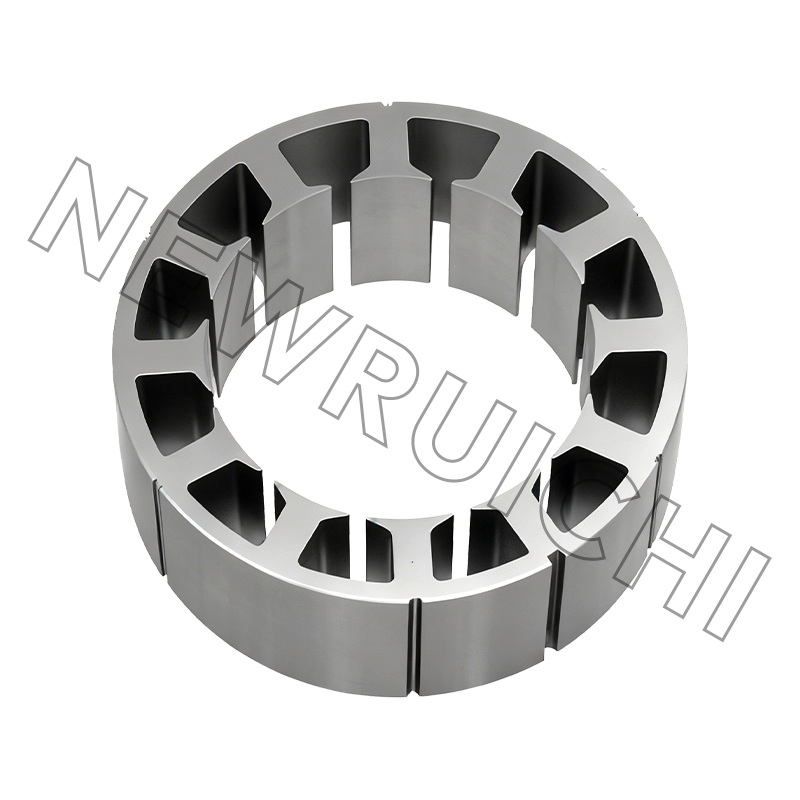
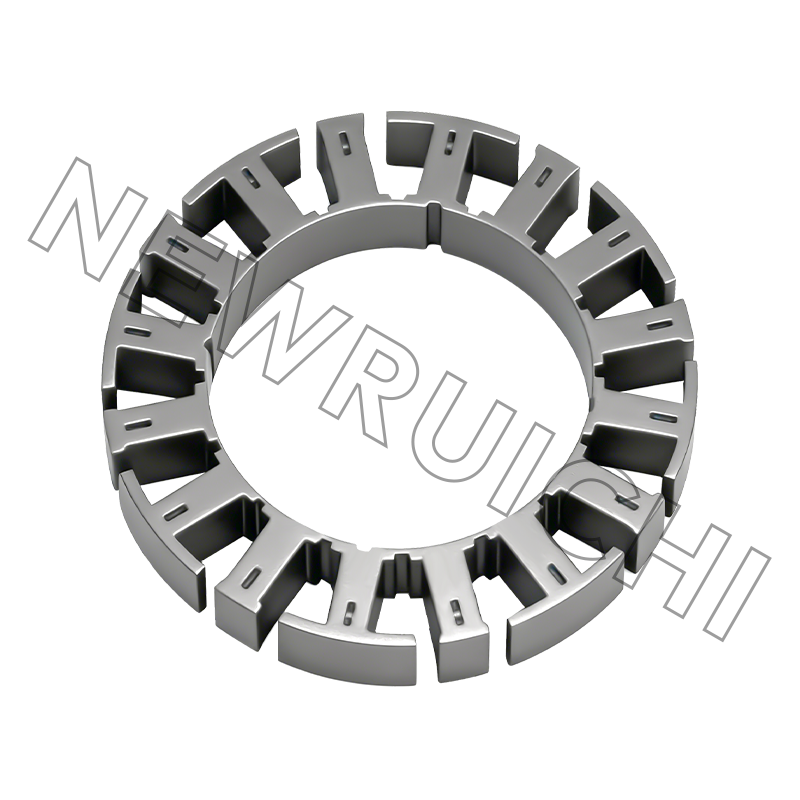
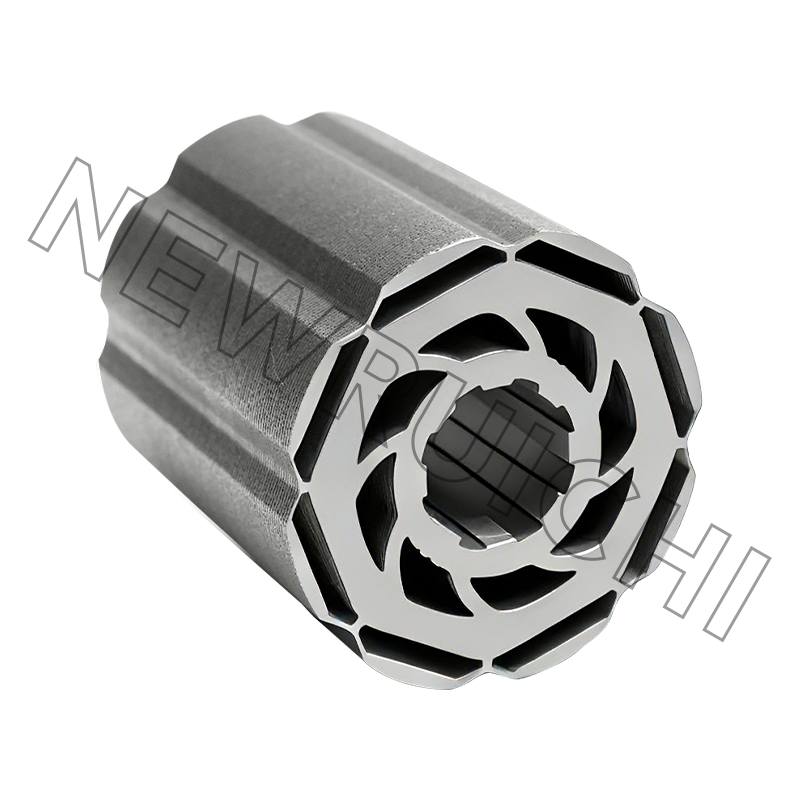
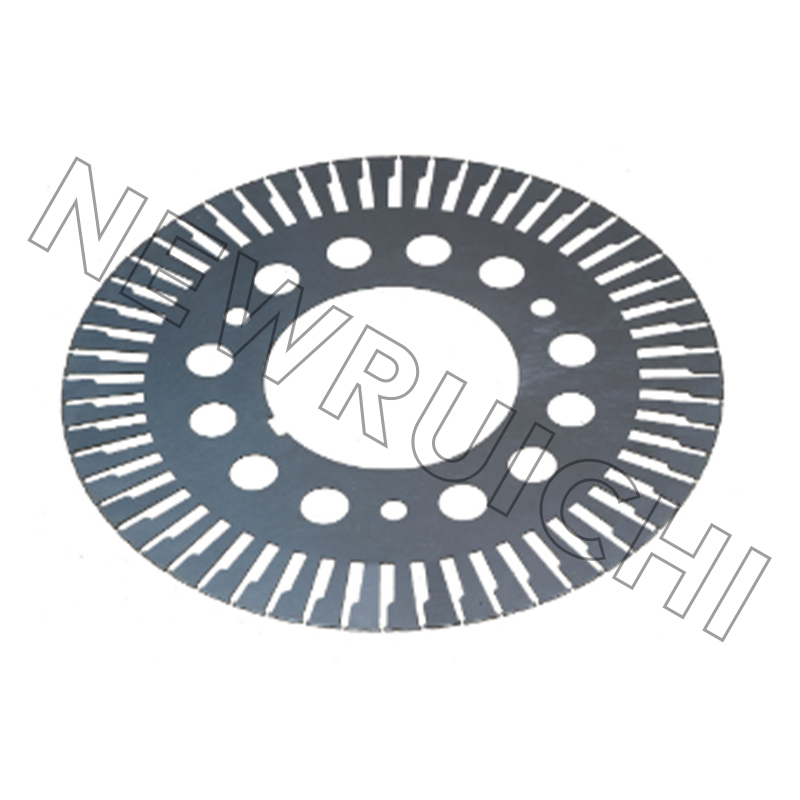 AC-motorstator- og rotorlamineringer til effektiv kernefremstilling Disse præcisionsstemplede ikke-orienterede siliciumstållamineringer kontrollerer grathøjde og -tykkelse for at reducere jerntab og understøtter stabil motordrift i industri-, HVAC- og energiapplikationer. Se produkt →
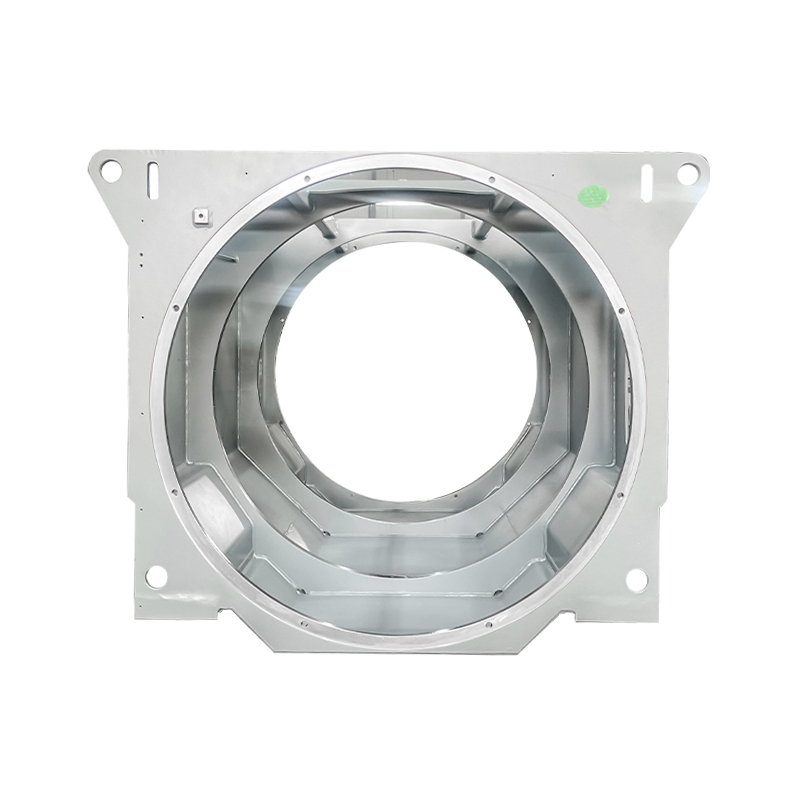
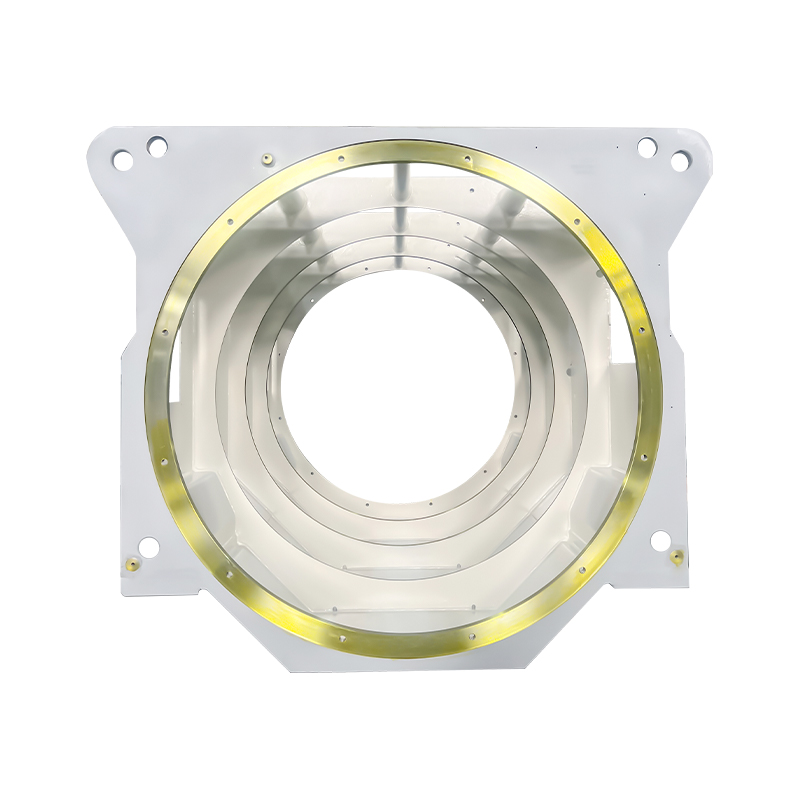
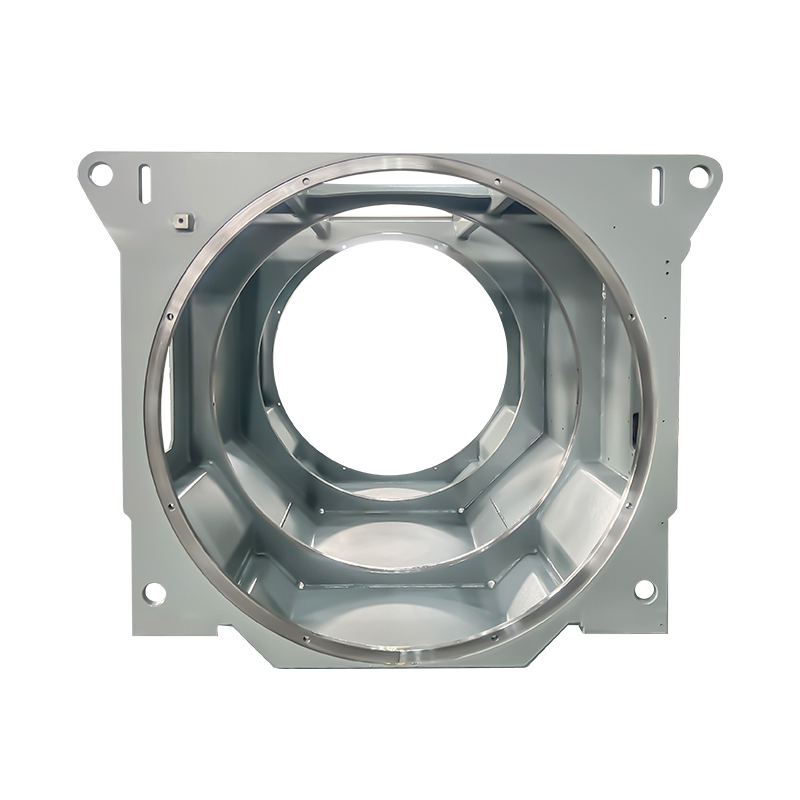
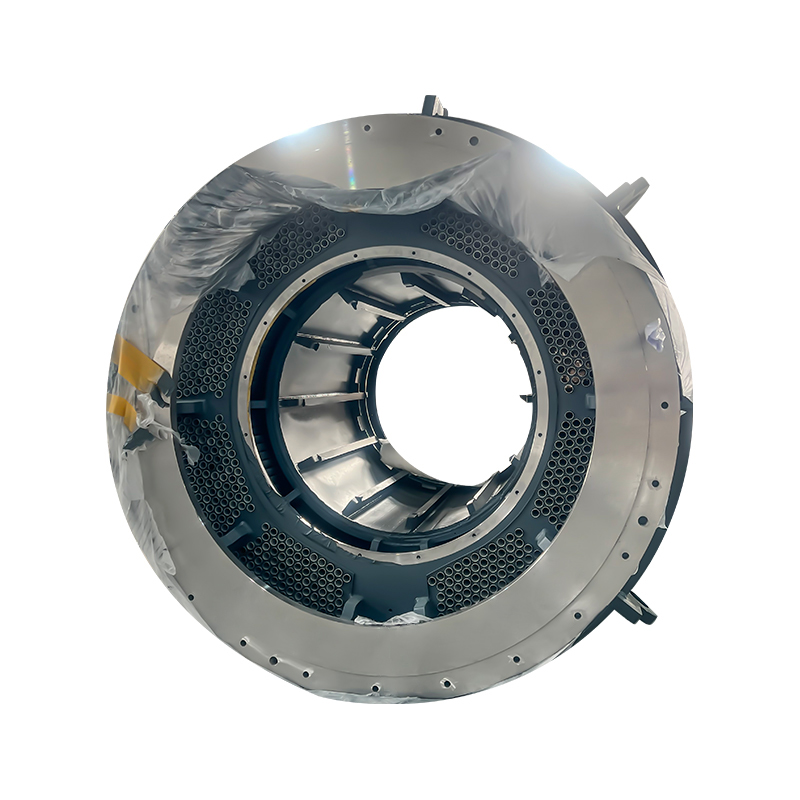
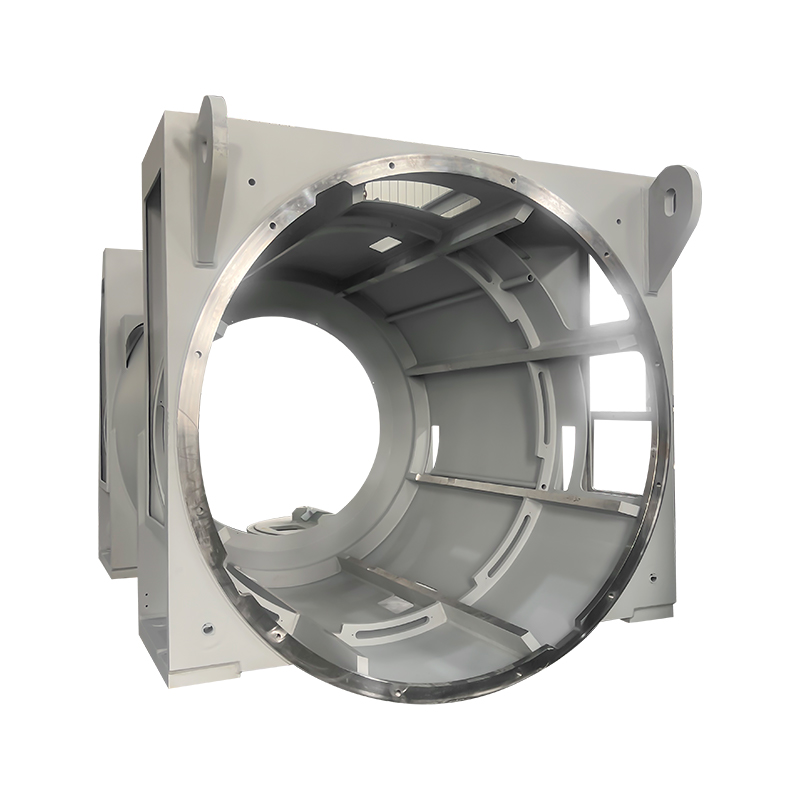
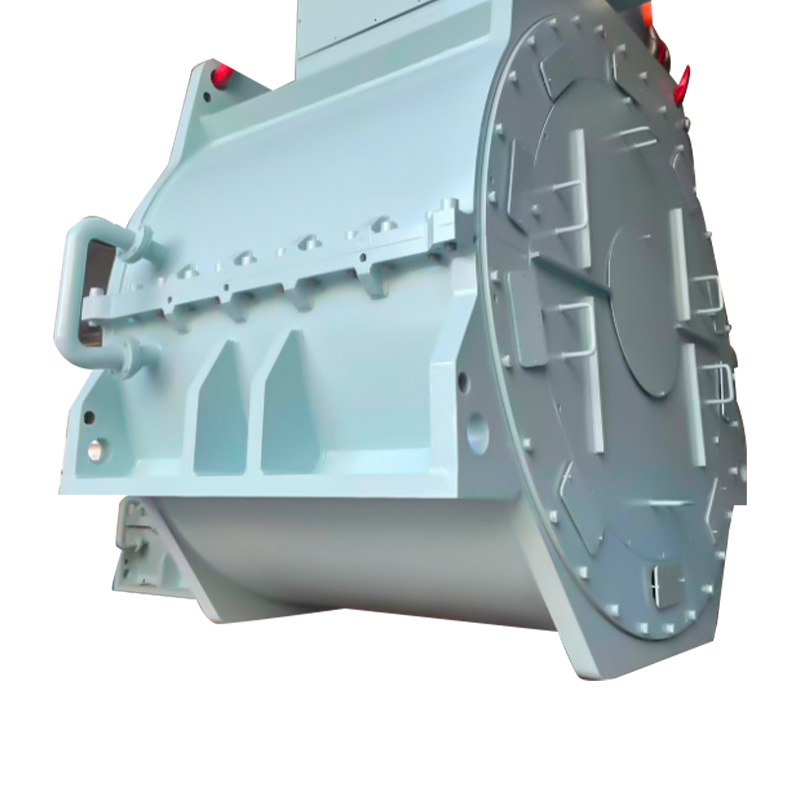
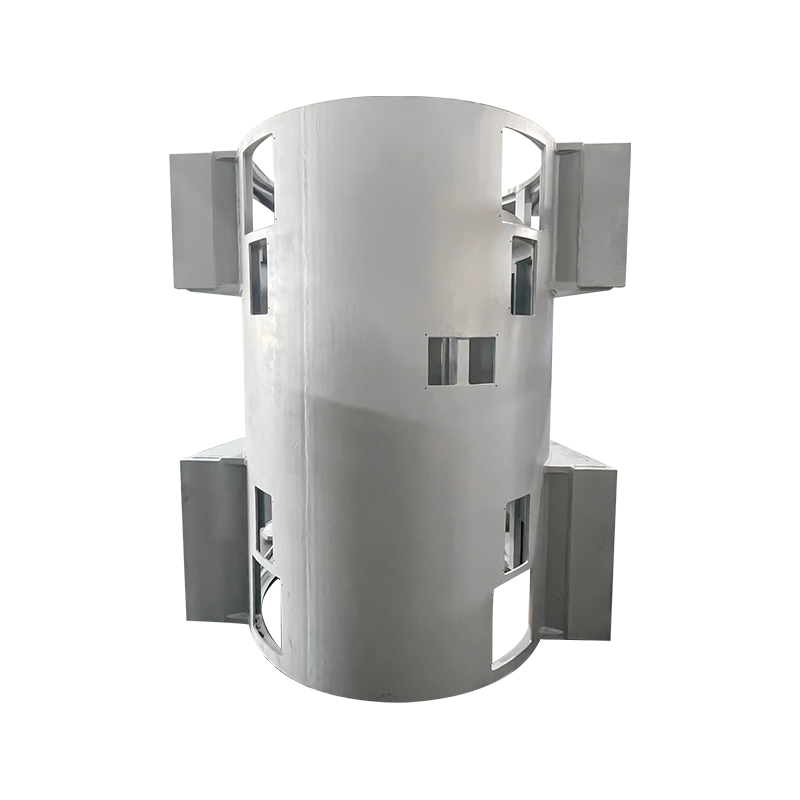
For et nærmere kig på, hvordan de to dele interagerer, se vores tidligere diskussion af hvordan en stator og rotor fungerer i en elmotor . Rammen, endeskjoldene, lejerne og køleventilatoren fuldender maskinen; i svejsede rammer af boks, der bruges til vind-, marine- og højspændingsmotorer, skal huset også håndtere vibrationer og køling.
Synkron hastighed, slip og moment i tal
Slip fungerer både som en vurderingsparameter og et diagnostisk signal. Hvis en motor trækker mere strøm end typeskiltet, mens den kører langsommere ved fuld belastning, er de sædvanlige mistænkte reduceret forsyningsspænding, øget rotormodstand eller en overbelastet aksel.
Under en direkte-on-line start er slip lig med 1, og rotoren er momentant på linjefrekvens, hvorfor startstrømmen når fem til otte gange mærkestrømmen. Drev med variabel frekvens styrer hastigheden ved at ændre forsyningsfrekvens og spænding sammen, holde kernefluxen nær dets designpunkt og holde slip inden for det tilsigtede vindue. Fordi maskinen altid trækker magnetiseringsstrøm for at etablere feltet, er effektfaktoren under 1; et større luftgab eller en kerne af lavere kvalitet øger den magnetiseringsstrøm og forværrer den yderligere.
Effektivitet: Hvor inputeffekten rent faktisk går
En velbygget lavspændingsinduktionsmotor konverterer omkring 90% til 96% af inputeffekten til akseleffekt, afhængigt af rating, polantal og effektivitetsklasse. De resterende tab er koncentreret nogle få steder.
Jerntab er den næststørste blok, og den, der er mest direkte knyttet til kernemateriale og kernefremstilling. Højkvalitets ikke-orienteret siliciumstål, ren udstansning med kontrolleret grathøjde, ensartet stablingstryk og en holdbar interlaminar belægning reducerer alt sammen magnetiseringsstrøm og kernetemperatur. På motorer, der kører mere end 6000 timer om året, kan en effektivitetsgevinst på 1 % betale for kernen mange gange - hvilket er grunden til, at mange motorproducenter nu specificerer færdige motorkernesamlinger i stedet for råstemplinger. Når man auditerer en kerneleverandør, betaler det sig at forstå hele proceskæden; vores fremstillingsoversigt viser, hvordan materiale, stempling og stabling fungerer sammen i praksis.
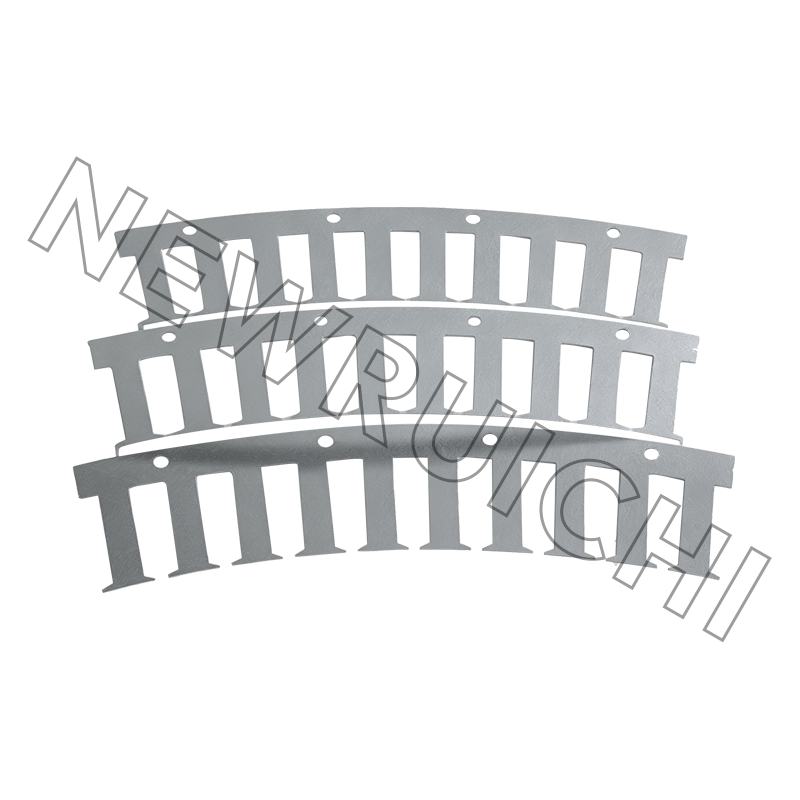 Færdige AC-motorstator- og rotorkernesamlinger Forstablede og bundne kernesamlinger reducerer magnetiseringsstrøm og kernetemperatur, hvilket hjælper motorproducenter med at opnå effektivitet og reducere tab i applikationer med høje driftstimer som pumper og kompressorer. Se produkt →
Hvor induktionsmotorer bærer belastningen
Elektriske motorsystemer forbruger omkring 45 % af industriel elektricitet på verdensplan, og induktionsmaskiner udgør den største andel af den installerede base. Ansøgningsopdelingen er ujævn, og hver sektor lægger forskellig vægt på det samme arbejdsprincip.
- Pumper og ventilatorer — 30 %
- Kompressorer og VVS — 25 %
- Transportører og materialehåndtering — 18 %
- Værktøjsmaskiner — 12 %
- Andet (marin, vind, trækkraft) — 15 %
Mønsteret gentager sig på tværs af vind-, marine- og højspændingsindustrimaskiner: Den elektromagnetiske kerne bestemmer effektiviteten, mens rammen styrer miljøet. Svejsede rammer af kassetype med integrerede kølekanaler håndterer den mekaniske belastning i store generatorer; den samme maskine kan have meget forskellige huse alt efter om den sidder i en nacelle, et pumperum eller et skibsskrog.
En indkøbssekvens, der beskytter livscyklusomkostninger
For ingeniører, der køber komplette motorer eller køber kerner til egen motorproduktion, gør en struktureret sekvens en vag specifikation til en reviderbar beslutning.
Definer driftsprofilen. Hastighed, drejningsmoment, driftscyklus, omgivende temperatur og højde sætter det sande krav, før nogen komponent vælges.
Lås effektivitetsklassen og kabinettet. IE3 eller IE4, IP-klassificering og kølemetode fastsætter tilsammen tabsbudgettet, som kernen skal opfylde.
Match materiale og kerneproces. Siliciumstålkvalitet, lamineringstykkelse, belægningstype og sammenføjningsmetode - klæbemiddel, sammenlåsning eller laser/TIG-svejsning - vælges sammen, ikke separat.
Validere med prototyper. Mål magnetiseringsstrøm, jerntab og støj på prøvekerner, før fuld produktion godkendes.
Kvalificere leverandøren. Gennemgå kvalitetssystemer, proceskontrol og leveringsydelse, før du begår mængdeordrer.
Det materielle trin er det sted, hvor det meste af omkostningerne ved levetidstab bestemmes; at vælge et ikke-orienteret siliciumstål af høj kvalitet betaler sig tilbage gennem lavere jerntab i hver driftstime.
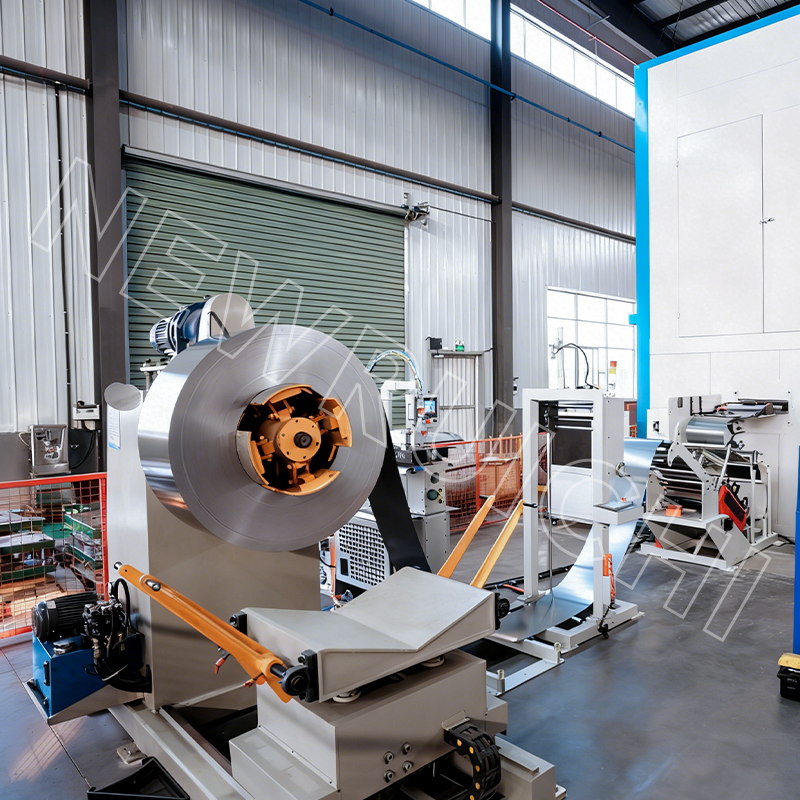 Højkvalitets ikke-kornorienterede siliciumstålspoler Dette NGO-stål med lavt kernetab forbedrer motorens effektivitet og sænker driftsomkostningerne med tilpassede bredder og overfladebehandlinger til kontinuerlige stemplingslinjer og krævende elektromagnetiske applikationer. Se produkt →
Pointen med sekvensen er at gøre effektivitet, omkostninger og leveringsrisiko eksplicit, før indkøbsordrer skrives frem for efter.
Vedligeholdelse og overholdelse
Induktionsmotorer er robuste, men de belønner en disciplineret vedligeholdelsesrutine. De tre signaler, der fanger udviklende fejl tidligt, er temperatur, vibration og lejetilstand.
- Hold ventilationsveje frie; blokeret køling hæver viklingstemperaturen og fremskynder ældning af isoleringen.
- Kontroller forsyningsspændingsbalancen; selv et par procent af ubalance øger tab og opvarmning.
- Trend isolationsmodstand og vibration i stedet for at reagere på alarmer.
- For VFD-forsynede motorer, bekræft, at isoleringssystemet er inverter-klassificeret.
Effektivitetsreguleringen strammes også. IEC 60034-30-1 definerer IE1 til IE4 klasserne, og mange markeder kræver nu IE3 eller bedre for line-fed motorer, hvor IE4 vokser i premium segmenter. Dette tryk strømmer direkte ind i kerneforsyningskæden: siliciumstål med lavere tab, kontrolleret grathøjde, verificerede interlaminære belægninger og ensartet stablingskvalitet. Standarder som ISO 9001 og IATF 16949 giver købere en baseline for revision af denne konsistens i en leverandørs proces.
Mekanisk er en induktionsmotor en simpel maskine. Elektrisk er det en kæde af induktionsbegivenheder: et roterende felt, en induceret strøm, en modsatrettet kraft og en stabil slip, der konverterer elektrisk input til akselmoment. For alle, der specificerer, vedligeholder eller leverer kernerne inde i disse maskiner, er denne kæde det mest nyttige kort til bedre effektivitet og lavere samlede omkostninger.
Din e-mailadresse vil ikke blive offentliggjort. Påkrævede felter er markeret med *

 Email: [email protected]
[email protected]
[email protected]
 Telefon/telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Copyright © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Stator- og rotorkernefabrikanter
