
3-fasede vekselstrømsmotorer: Hvordan lamineringskerner, stabeltryk og rammer bestemmer ydeevnen
En 75 kW trefaset motor på en anlægskølevandspumpe fejler sjældent højlydt. Det driver. Lejevibrationen stiger fra 1,2 mm/s til 3,5 mm/s i løbet af atten måneder, en fase trækker fire procent mere strøm end de to andre, og viklingen kører otte grader varmere, end den gjorde ved idriftsættelse. Når motoren løftes af bundpladen, er viklingen ofte intakt; skaden startede i rotorkernen, i en stak, der mistede spændetrykket efter en tidligere tilbagespoling, eller i en luftspalte, der aldrig var koncentrisk til at begynde med.
Trefasede vekselstrømsmotorer er elektrisk enkle og mekanisk utilgivelige. Teorien passer på to sider. Det, der afgør, om et drev kører femten år eller fem, er hardwaren inde i rammen: lamineringskvalitet, stabeltryk, ensartet luftspalte, isoleringssystem, lejearrangement og kølevej.
Det korte svar: Trefasemotorer er specificeret, fordi tre strømme med en afstand på 120 grader frembringer et roterende felt med konstant størrelse, så maskinen starter under belastning uden kondensator, ingen centrifugalafbryder og uden hjælpevikling. Alt derefter, inklusive effektivitetsklasse, momenttæthed, støj og levetid, bestemmes af kernestakken, rotoren, rammen og kølekredsløbet i stedet for af selve forsyningen.
Hvad får en trefaset motor til at starte og køre
Et trefaset viklingssæt er placeret 120 elektriske grader rundt om statoren. Forsyn de tre faser med strømme, der også er 120 grader fra hinanden i tid, og de individuelle pulserende felter lægger op til ét felt af konstant størrelse, der roterer med linjefrekvens divideret med polparrene. Det er hele princippet bag selvstart. Fordi feltet aldrig kollapser og aldrig vender tilbage under cyklussen, ser rotoren en konstant fejende flux og udvikler drejningsmoment fra stilstand.
Synkron hastighed er fastsat af forsyningen og viklingen: nominel hastighed er lig med 120 gange linjefrekvensen divideret med antallet af poler. På 50 Hz er det 3.000 o/min for to poler, 1.500 for fire og 1.000 for seks. På 60 Hz giver de samme viklinger 3.600, 1.800 og 1.200 rpm. Rotoren kører altid lidt langsommere, fordi den skal glide bag feltet for at inducere rotorstrøm, og induceret strøm er det, der producerer drejningsmoment i en egern-bur maskine.
Synkron hastighed
To poler ved 50 Hz giver 3.000 rpm, fire poler 1.500 rpm, seks poler 1.000 rpm. Skift frekvens og hastighedsændringer i direkte proportioner.
Slip
Slip er lig med synkron hastighed minus rotorhastighed divideret med synkron hastighed. Standard induktionsmotorer kører med 0,5 til 3 procent ved nominel belastning; en fire-polet maskine, der drejer 1.470 o/min, sidder på 2 pct.
Momentmargin
Design til generelle formål leverer omkring 150 til 200 procent af det nominelle drejningsmoment ved låst rotor og 200 til 250 procent ved nedbrud, hvilket er grunden til, at de kan starte en fyldt pumpe eller transportør direkte online.
Hvorfor tre faser betaler sig
Konstant drejningsmoment gennem cyklussen, mindre aktivt materiale pr. kW, lavere strøm pr. leder og ingen startkontakt eller kondensator, der bliver slidt.
Stator- og rotorstakken: Hvor reel effektivitet er indstillet
Elektrisk design sætter loftet. Lamineringsstakken bestemmer, hvor tæt den færdige maskine kommer på den. En statorkerne bygget af 0,35 mm højkvalitets ikke-orienteret siliciumstål reducerer typisk kernetab med 15 til 25 procent i forhold til 0,50 mm standardmateriale ved samme fluxtæthed, men den tyndere måler koster mere, emner med mindre dysefrigang og straffer enhver svaghed i værktøjsvedligeholdelse.
Hvordan pladerne er sammenføjet, har lige så stor betydning som karakteren, for hver sammenføjningsmetode forhandler montageomkostninger mod tab og stivhed.
- Sammenlåsning: Fordybninger eller svalehaler udstanset i arket låser tilstødende lamineringer sammen. Hurtigt, ingen hærdning, men låsene skaber lokale kortslutninger, der øger kernetabet med omkring 1 til 3 procent.
- Klæbemiddel: Belagte plader hærdes under tryk, hvilket holder lamineringer elektrisk isolerede. Dette forbedrer stablefaktoren og reducerer vibrationer og hørbar støj.
- Laser- eller TIG-svejsning: lav varmetilførsel og høj gennemstrømning, almindelig på større rammer. Svejsesømmen og den varmepåvirkede zone tilføjer lokalt tab, så sømplacering og -antal er specificeret, ikke overladt til svejseren.
- Cleating, nøglestænger eller gennemgående bolte: Bruges, hvor kernen muligvis skal stables igen eller repareres i marken.
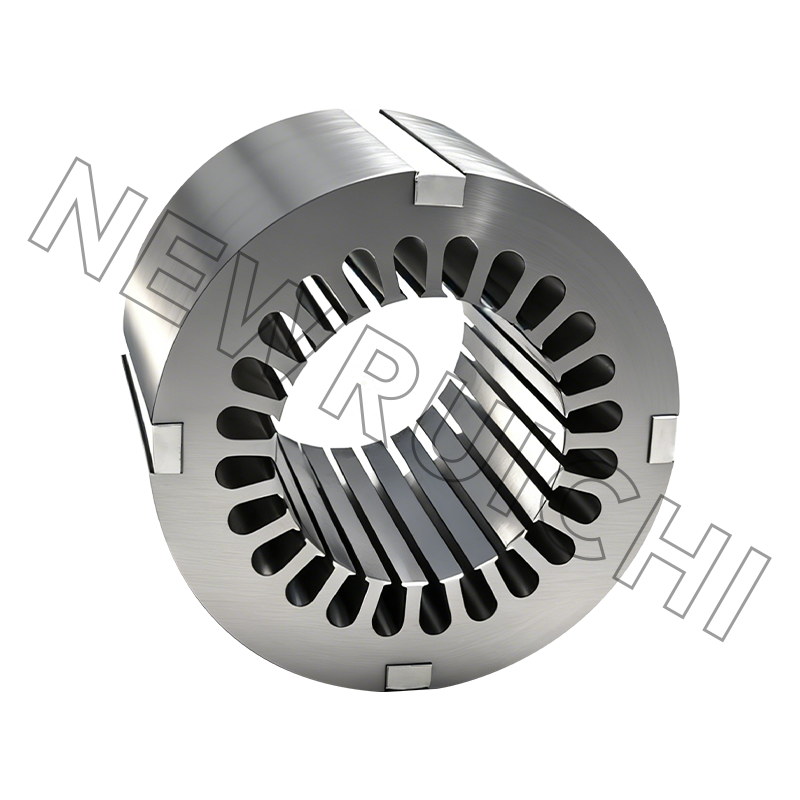
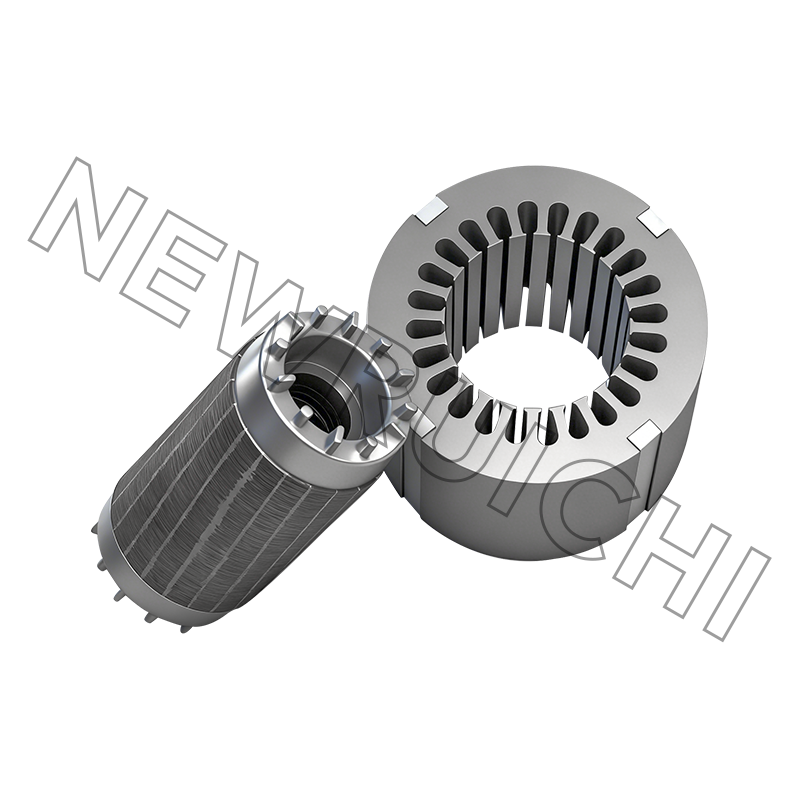
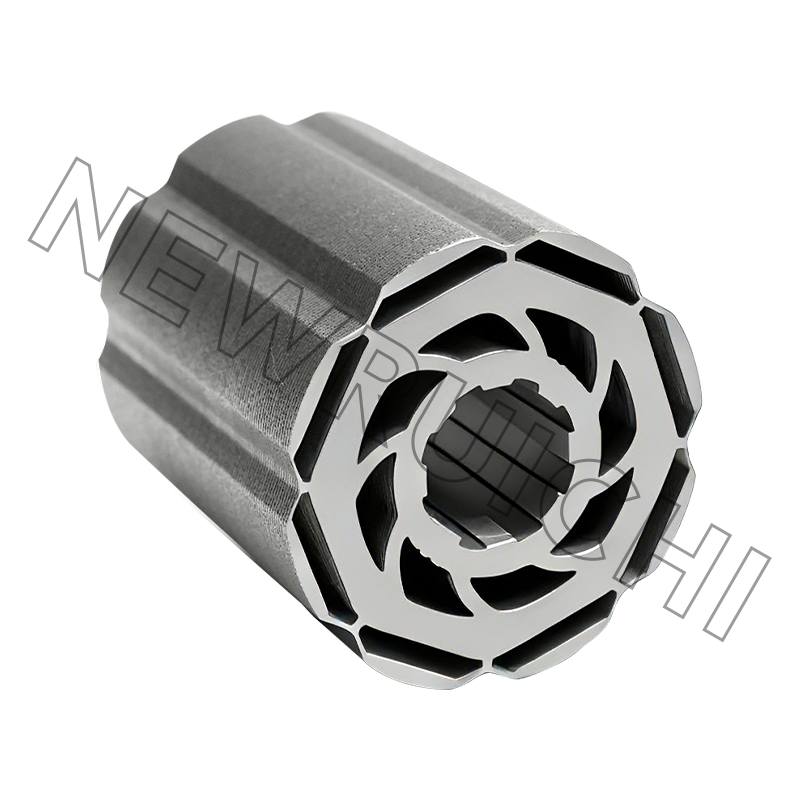
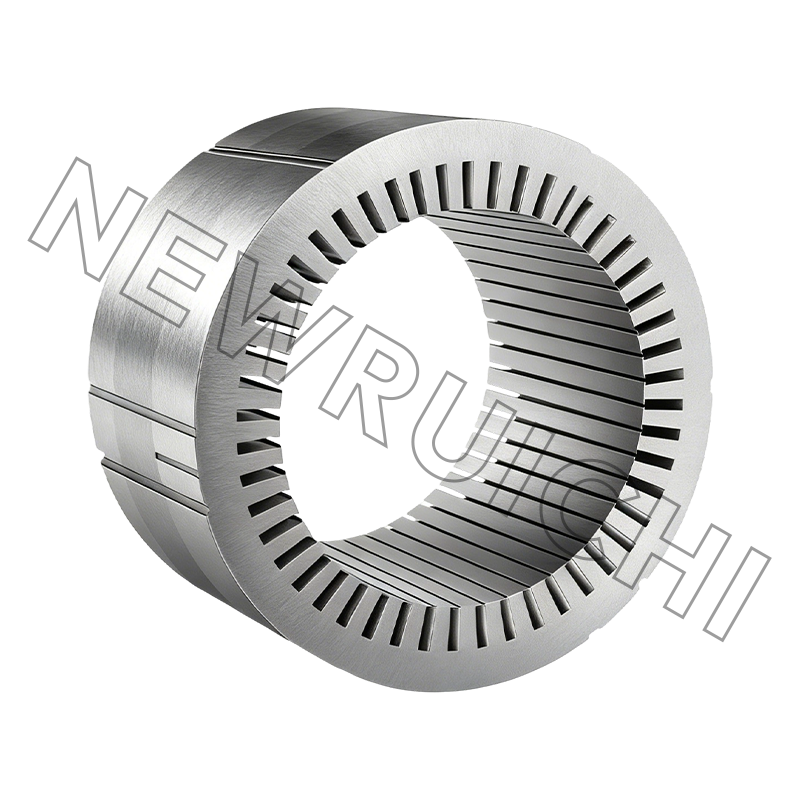
Indkommende inspektion kommer sædvanligvis ned på fire tal: grathøjde under 0,05 mm, stablingsfaktor mellem 0,95 og 0,97, luftgab-ensartethed inden for 10 procent af det nominelle, og interlamineringstryk tæt nok til at stoppe stablen med at synge ved to gange linjefrekvens uden at knuse isoleringsbelægningen. En løs stak viser sig senere som forhøjet kernetab, højere støj og i værste fald gnav mellem lamineringerne. Sammenhængen mellem lamineringsgeometri og løbeadfærd er dækket mere i dybden i denne guide til statorkerne lamineringer .
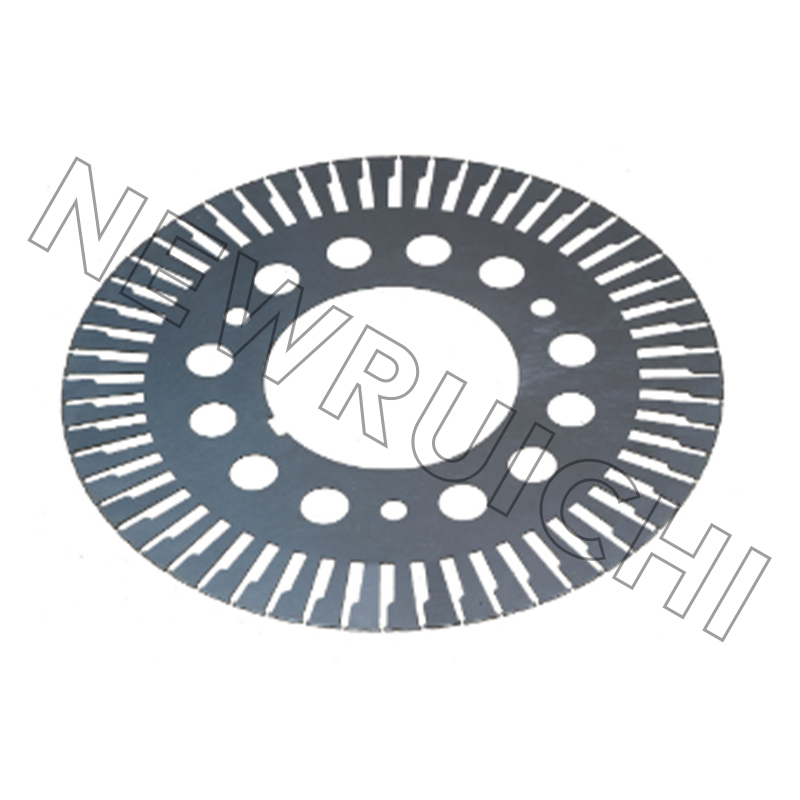 AC Motor Stator og Rotor Laminationer AC-motorer tjener som kernen i moderne industrielle systemer, og ydeevnen af deres stator- og rotorkerner påvirker direkte motoreffektivitet, pålidelighed og ingen... Se produkt →
Enkeltfase mod trefaset: En praktisk sammenligning
De fleste udvælgelsesargumenter kommer ned til en håndfuld målbare forskelle frem for præference.
Tabsfordeling: Tallene bag navneskiltet
Et datablad citerer et effektivitetstal. I drift deler fem tabskomponenter watt, og kun nogle af dem kan stadig påvirkes, efter at motoren er bestilt.
To af disse afgøres på tegningsstadiet. Kernetab reagerer på stålkvalitet, pladetykkelse og hvordan lamineringerne sammenføjes; tab af omstrejfende belastning reagerer på spaltegeometri, luftspalte og kvaliteten af stablens overflade. En køber, der accepterer en uspecificeret kerne, accepterer uspecificerede 32 procent af det samlede tab.
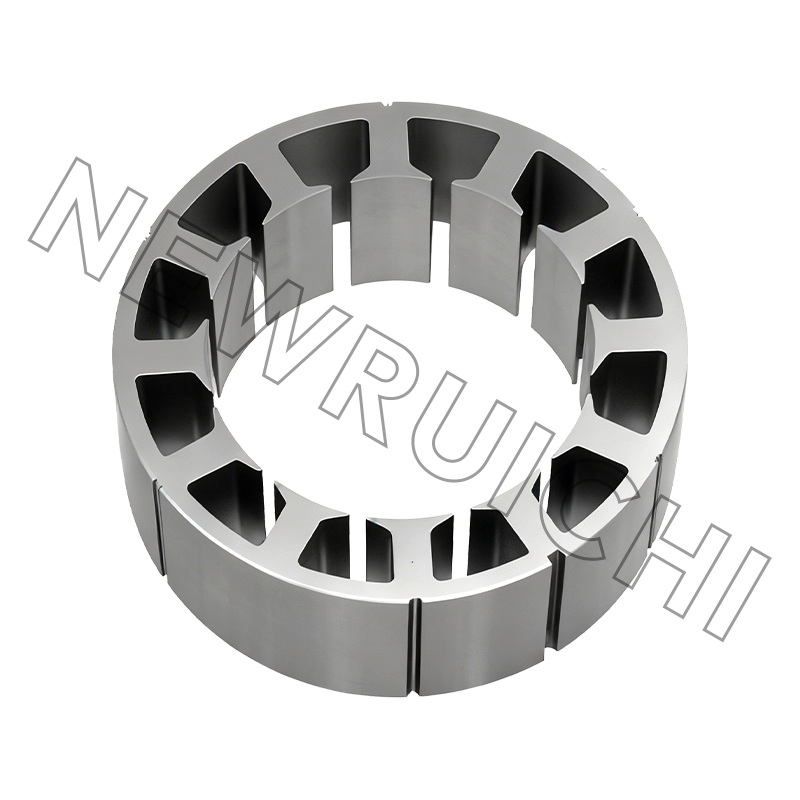
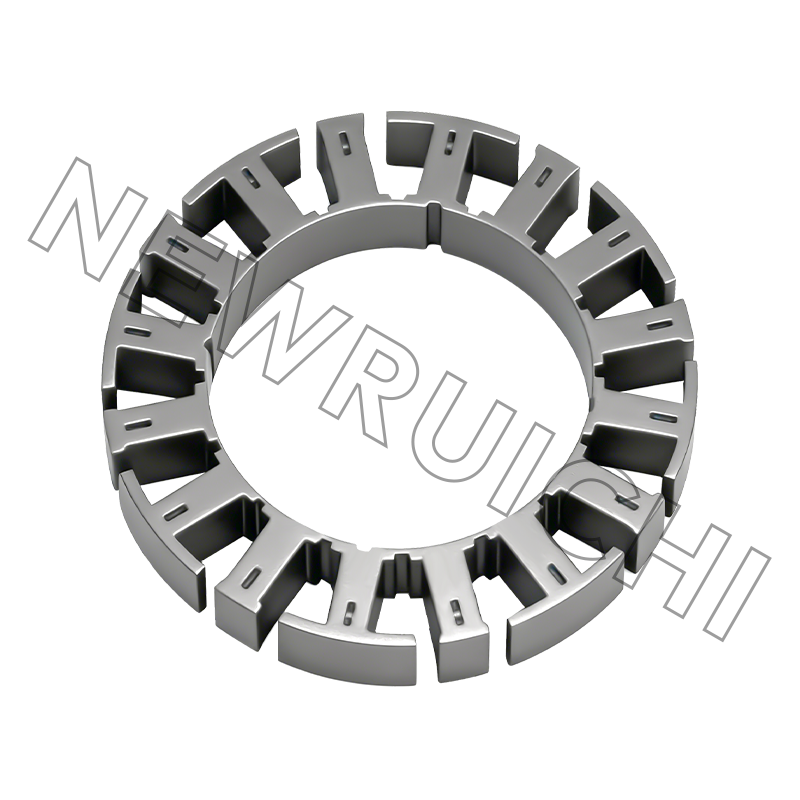
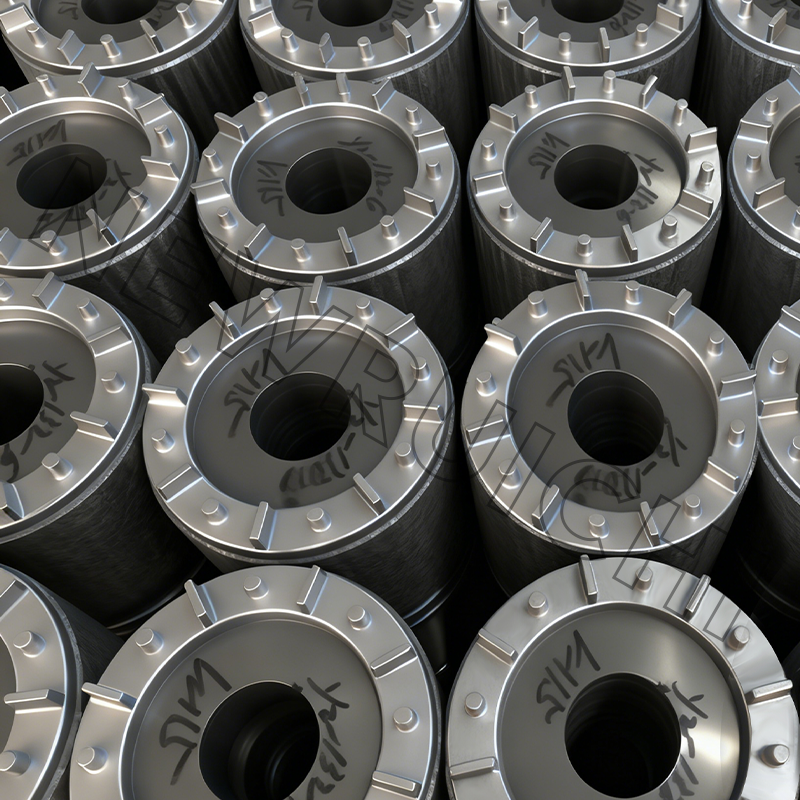 Interlock lamineret kerne Vores Interlock Laminated Core er fremstillet ved hjælp af avancerede teknikker, med et svejsefrit og limfrit design, der øger produktionseffektiviteten og samtidig sikre... Se produkt →
Hvor trefasede motorer gør arbejdet
Installeret base viser, hvor volumen sidder, og volumen er det, der bestemmer, hvilke mekaniske funktioner der er standard, og hvilke der er specialer.
- Pumper og blæsere: 34 procent
- Kompressorer: 18 procent
- Transportører og materialehåndtering: 15 procent
- Værktøjsmaskiner og metalbearbejdning: 12 procent
- VVS og køling: 11 procent
- Marine, vind, minedrift og andet: 10 procent
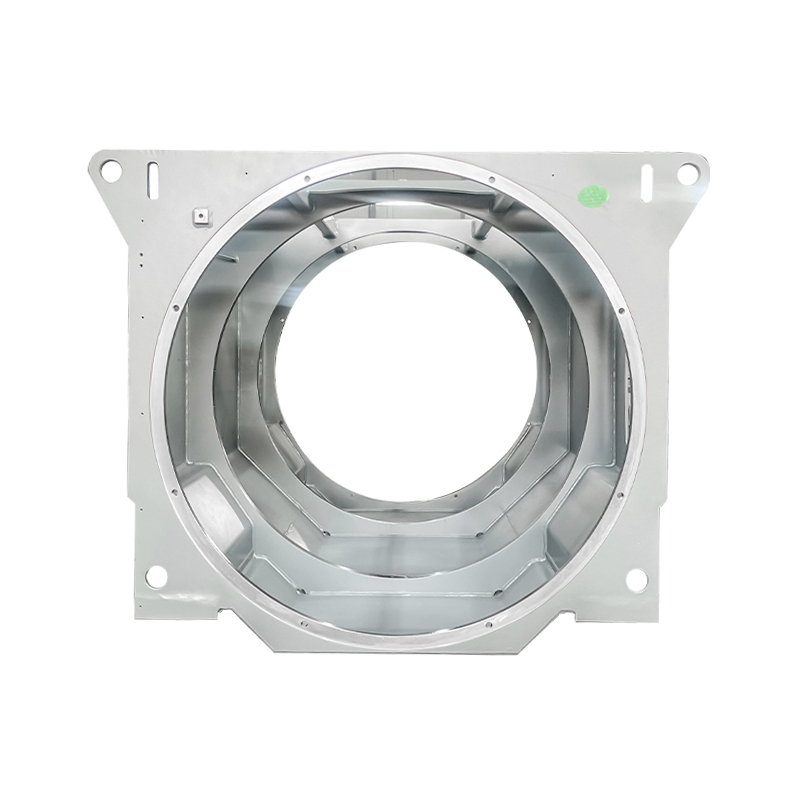
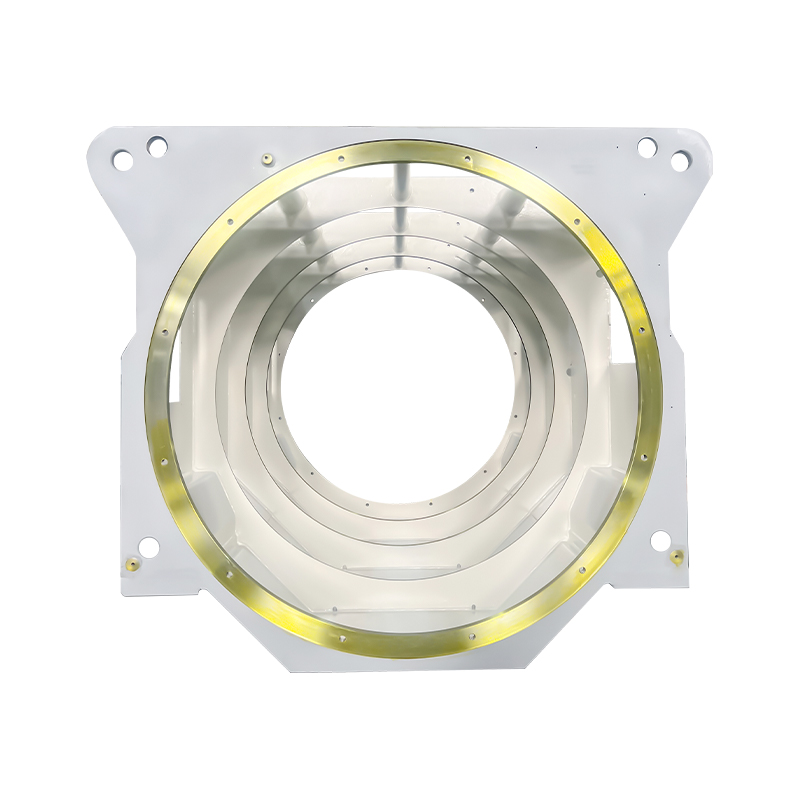
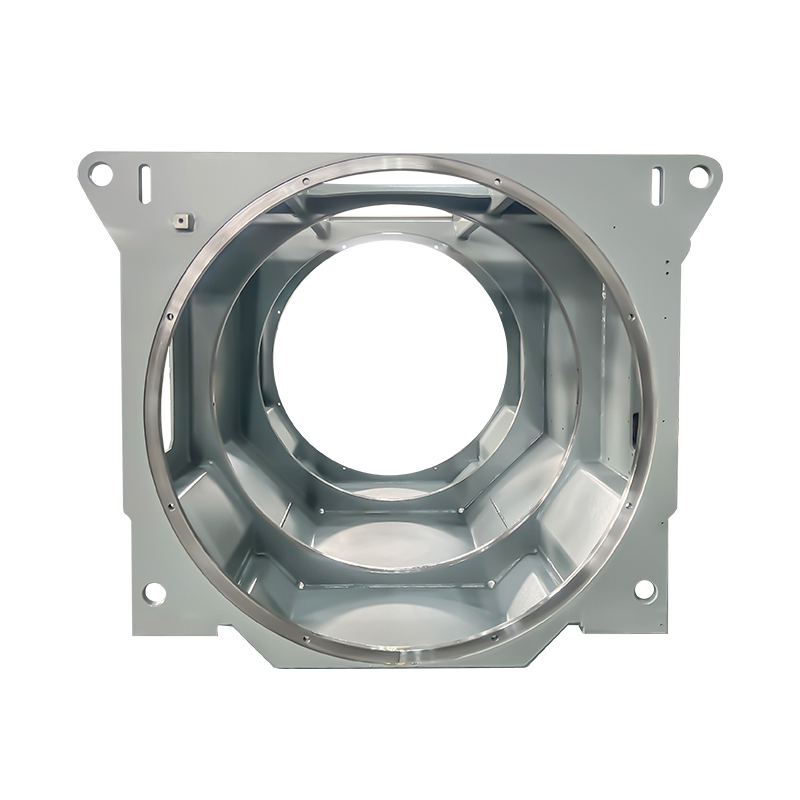
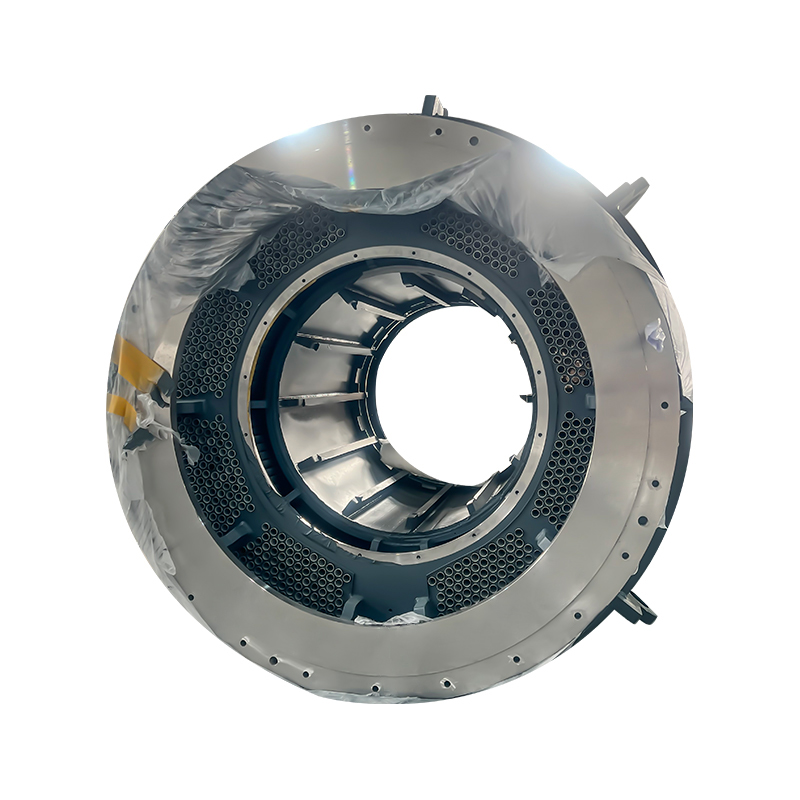
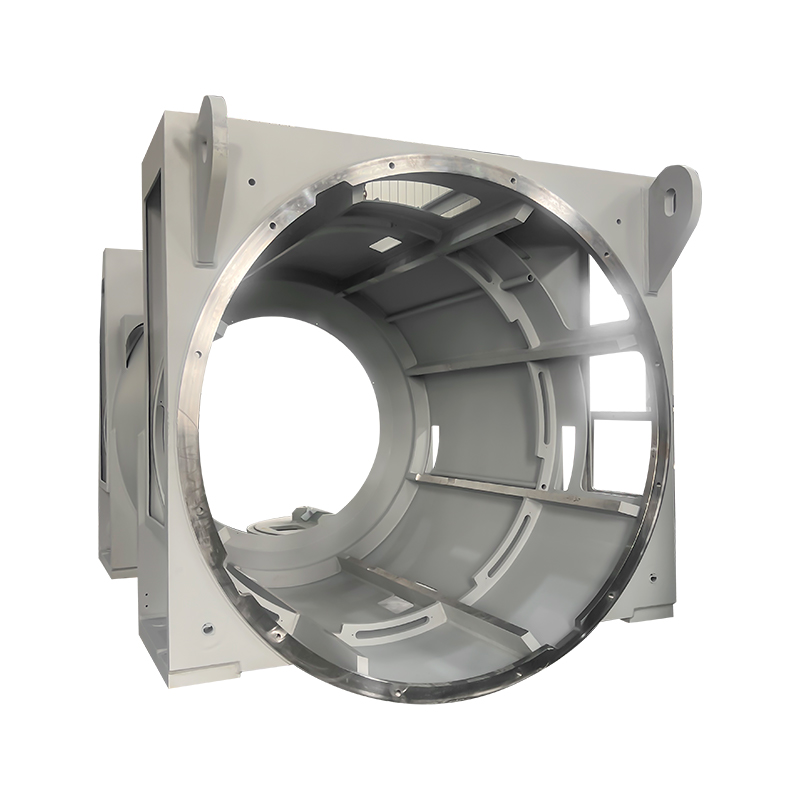
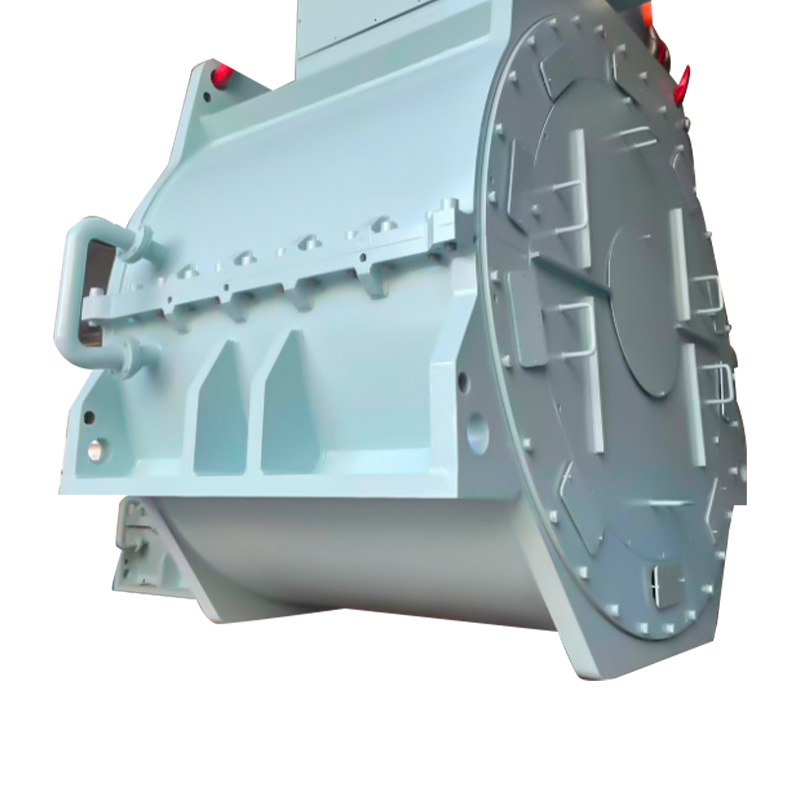
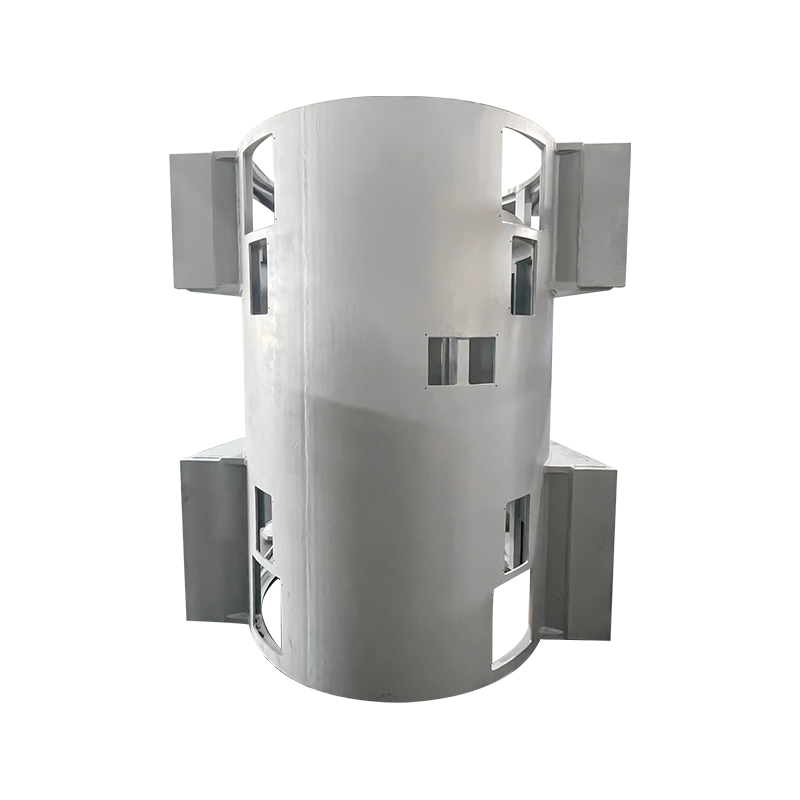
Hver pligt stiller forskellige krav til huset. En pumpemotor til generelle formål har brug for lidt mere end en stiv fodmontering og en ren kølevej. En vindmølle-generatorbase, en højspændingsindustrimaskine eller en vandkølet marineenhed har brug for en svejset boksramme med kontrolleret forvrængning efter svejsning, defineret korrosionsbeskyttelse og et kølearrangement, der overlever saltspray eller kontinuerlig dellastkørsel. Det er fabrikationsproblemer, før de er elektriske.
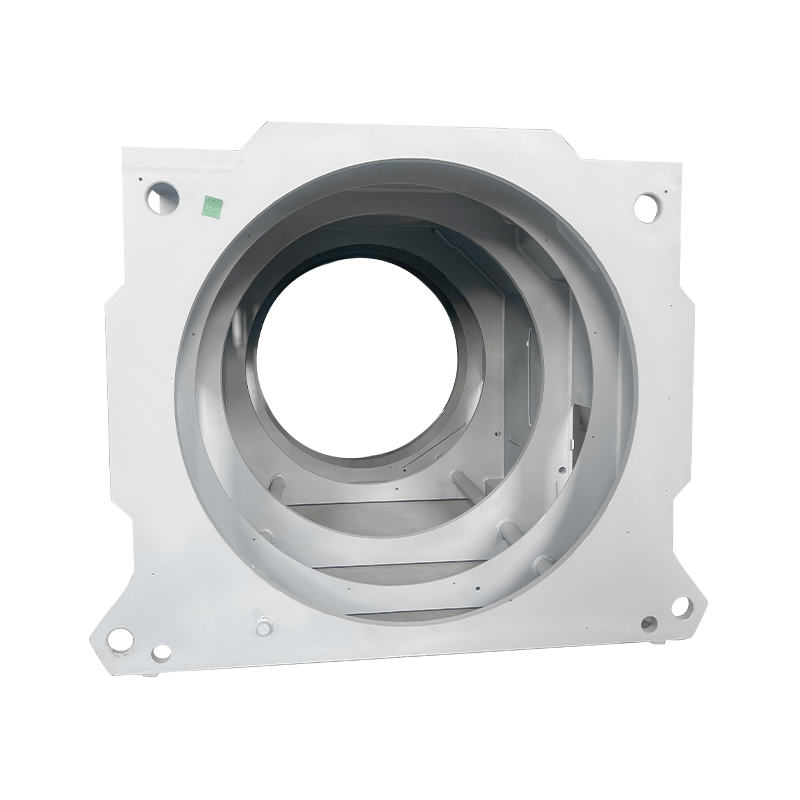 Industriel svejset boks-type motorbase I. Grundlæggende koncept og positionering Se produkt →
Valgrækkefølge og tilbagebetaling
At arbejde gennem disse trin for at forhindre den dyreste fejl ved indkøb af motorer, som er at købe en højere effektivitetsklasse, end afgiften nogensinde kan inddrive.
Trin 1: Definer pligten
Kontinuerlig eller intermitterende, belastningsmomentkurve, starter pr. time, omgivende temperatur, højde og om en VFD vil styre hastigheden.
Trin 2: Størrelse på rammen
Match nominelt drejningsmoment til den drevne belastning med en arbejdsmargin på 15 til 25 procent. Overdimensionering for sikkerhed koster effektfaktor ved dellast og køber sjældent pålidelighed.
Trin 3: Indstil effektivitetsklassen
IE3 er basislinjen på de fleste markeder. IE4 tjener sin præmie over omkring 4.000 driftstimer om året.
Trin 4: Angiv kernen
Lamineringsgrad, pladetykkelse, stablemetode og stabellængde. Det er her, et effektivitetskrav enten understøttes eller stille og roligt opgives.
Trin 5: Bekræft indkapsling og afkøling
IP-klassificering, kølemetode, korrosionsklasse for marine- eller offshoretjeneste, og om rammen kan repareres frem for udskiftning.
Tilbagebetalingstjek: en 75 kW firepolet motor, der kører 6.000 timer om året ved 0,12 USD pr. kWh, trækker omkring 473.700 kWh ved 95,0 procent effektivitet. Flytning til 95,4 procent sparer omkring 2.000 kWh, omkring 240 USD om året. Flytning til 96,0 procent sparer omkring 4.900 kWh, eller 590 USD om året, som normalt tilbagebetales inden for tre til fem år på uafbrudt tjeneste. På to-skift kan den samme opgradering tage et årti, og en bedre kerne i en IE3-ramme er normalt det smartere forbrug.
Vedligeholdelses- og overholdelsespunkter, der bliver revideret
Effektivitetsstandarder, vibrationsgrænser og svejsekvalitetssystemer er de tre områder, hvor papirarbejde og hardware skal stemme overens.
- Effektivitet og klassificering: IEC 60034-30-1 definerer IE-klasserne, og IEC 60034-1 sætter vurderingsgrundlaget. Klasse F isolering med en klasse B temperaturstigning er fortsat en almindelig måde at købe termisk margin på.
- Vibration: ISO 20816-1 erstatter de ældre ISO 10816-grænser for accepttest. Zone A og B grænser er referencen under idriftsættelse.
- Akselstrømme ved VFD-drift: et isoleret leje i den ikke-drevne ende plus en akseljordingsring forhindrer riller, der ødelægger lejer inden for et år på store drev.
- Isolationsmodstand: IEEE 43-vejledning indstiller minimum til én megohm plus én megohm pr. kV nominel spænding, korrigeret til 40 grader Celsius.
- Svejste rammer og strukturer: ISO 3834 svejsekvalitetskrav kombineret med ISO 9001, IATF 16949 for automobil- og trækkraftforsyning og ISO 14001, dækker den dokumentation, købere nu efterspørger med tilbud.
- Korrosionsbeskyttelse: Marine- og offshore-huse lever eller dør af belægningsspecifikationer og overfladeforberedelse, ikke af malingsmærke.
Et simpelt trendprogram fanger det meste af dette tidligt: kvartalsvise vibrationsaflæsninger, årlig termografi, isolationsmodstand ved hver nedlukning og motorstrømsignaturanalyse på ethvert drev, der ikke kan tages offline.
Den praktiske konklusion er, at en trefaset motor er et system, og de dele, der slider, synger, overophedes eller spilder energi, er mekaniske og metallurgiske: kernen, rammen, luftspalten, lejerne og kølebanen. Købere, der specificerer lamineringskvalitet, pladetykkelse, stablingsmetode og rammekonstruktion sammen med den elektriske vurdering, får en maskine, hvis navnepladeeffektivitet overlever kontakt med plantegulvet.
Den kæde fra siliciumstål gennem stemplede lamineringer, færdige kerner og svejsede rammer er præcis, hvad vores produktionskapacitet er organiseret omkring, med prototyping på prøveniveau til nye designs og volumenforsyning til etablerede programmer.
Din e-mailadresse vil ikke blive offentliggjort. Påkrævede felter er markeret med *

 Email: [email protected]
[email protected]
[email protected]
 Telefon/telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Copyright © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Stator- og rotorkernefabrikanter
